malzeme test makinesi nedir
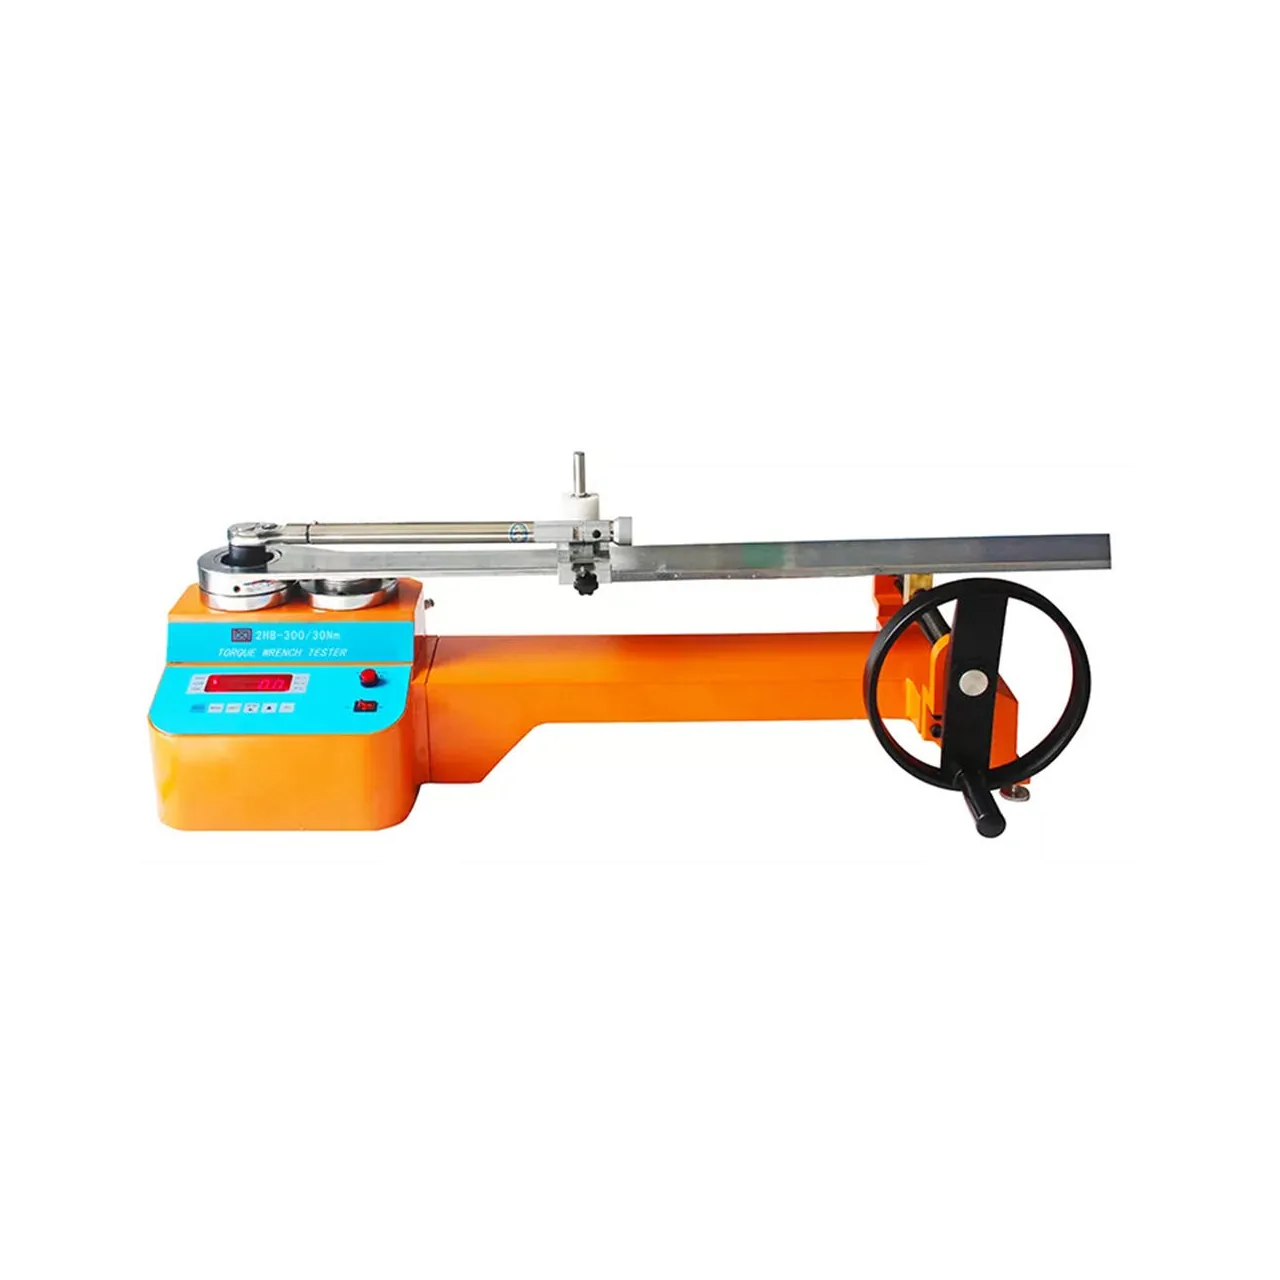
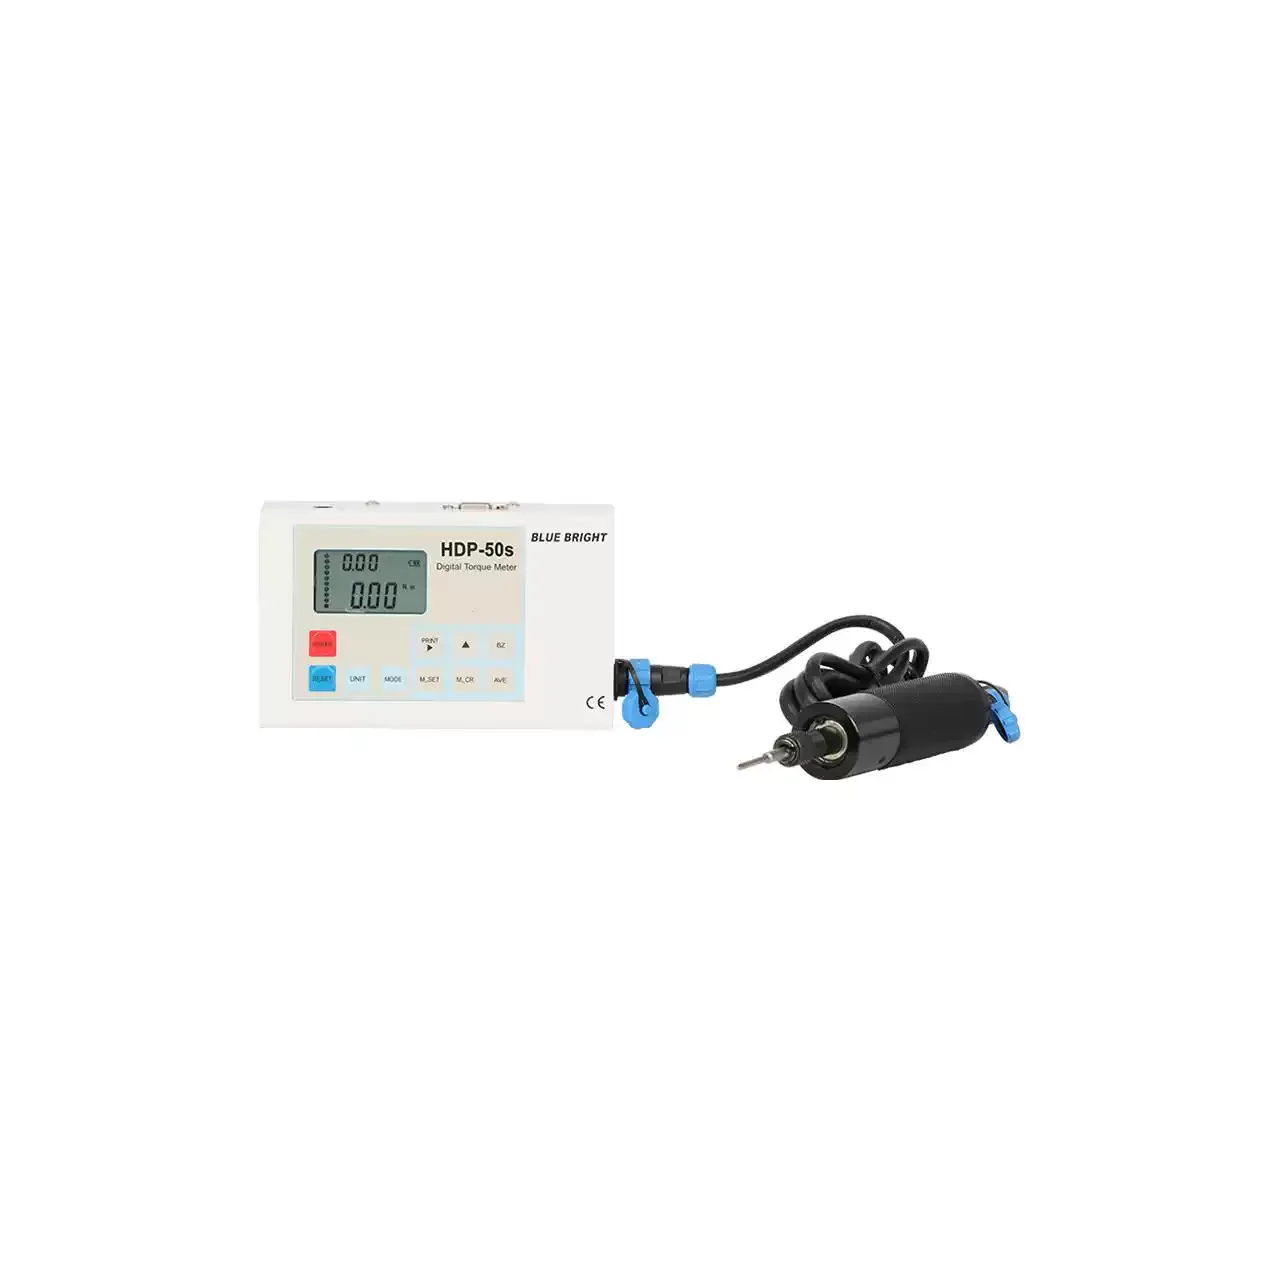
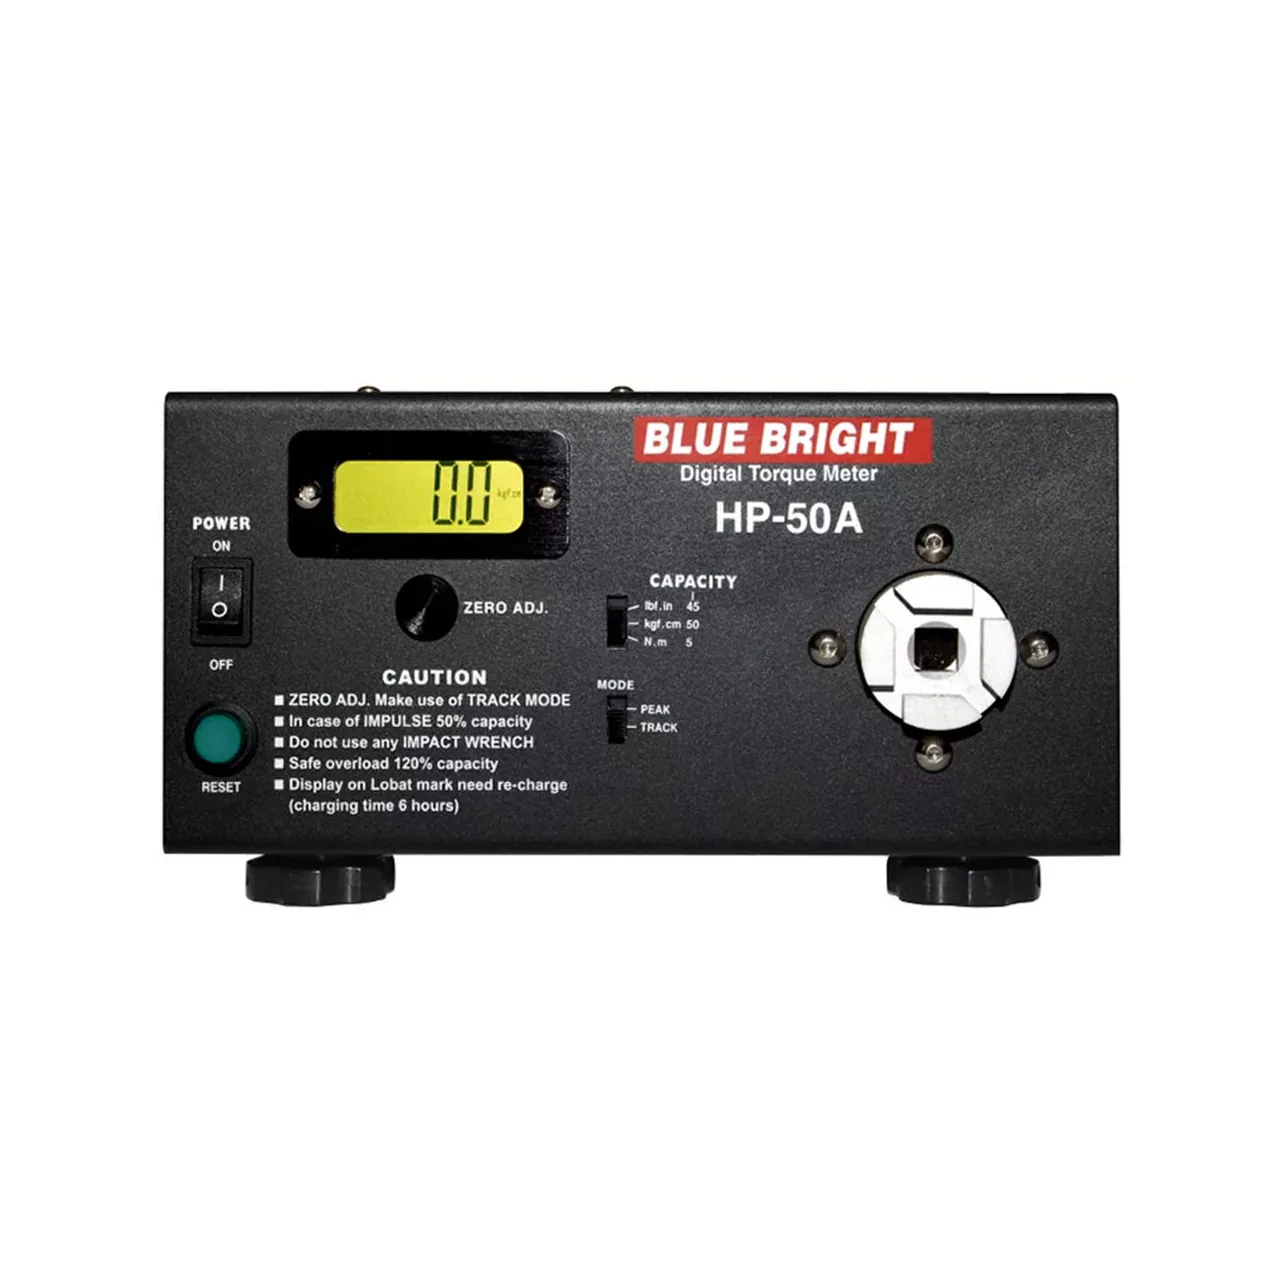
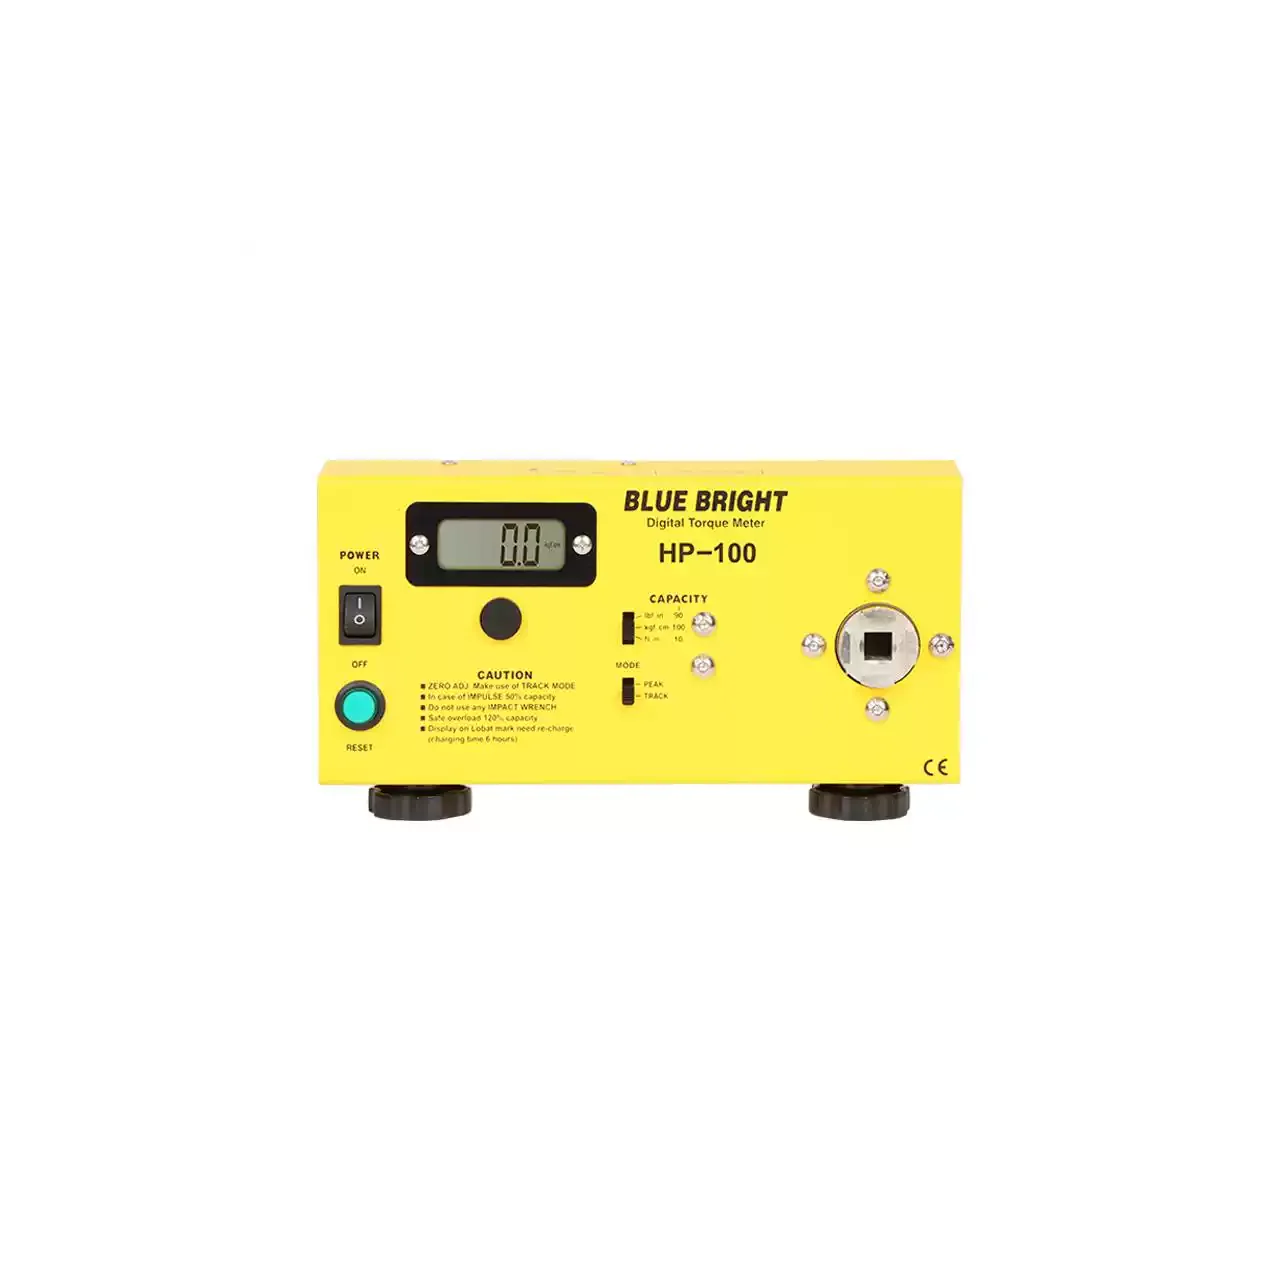
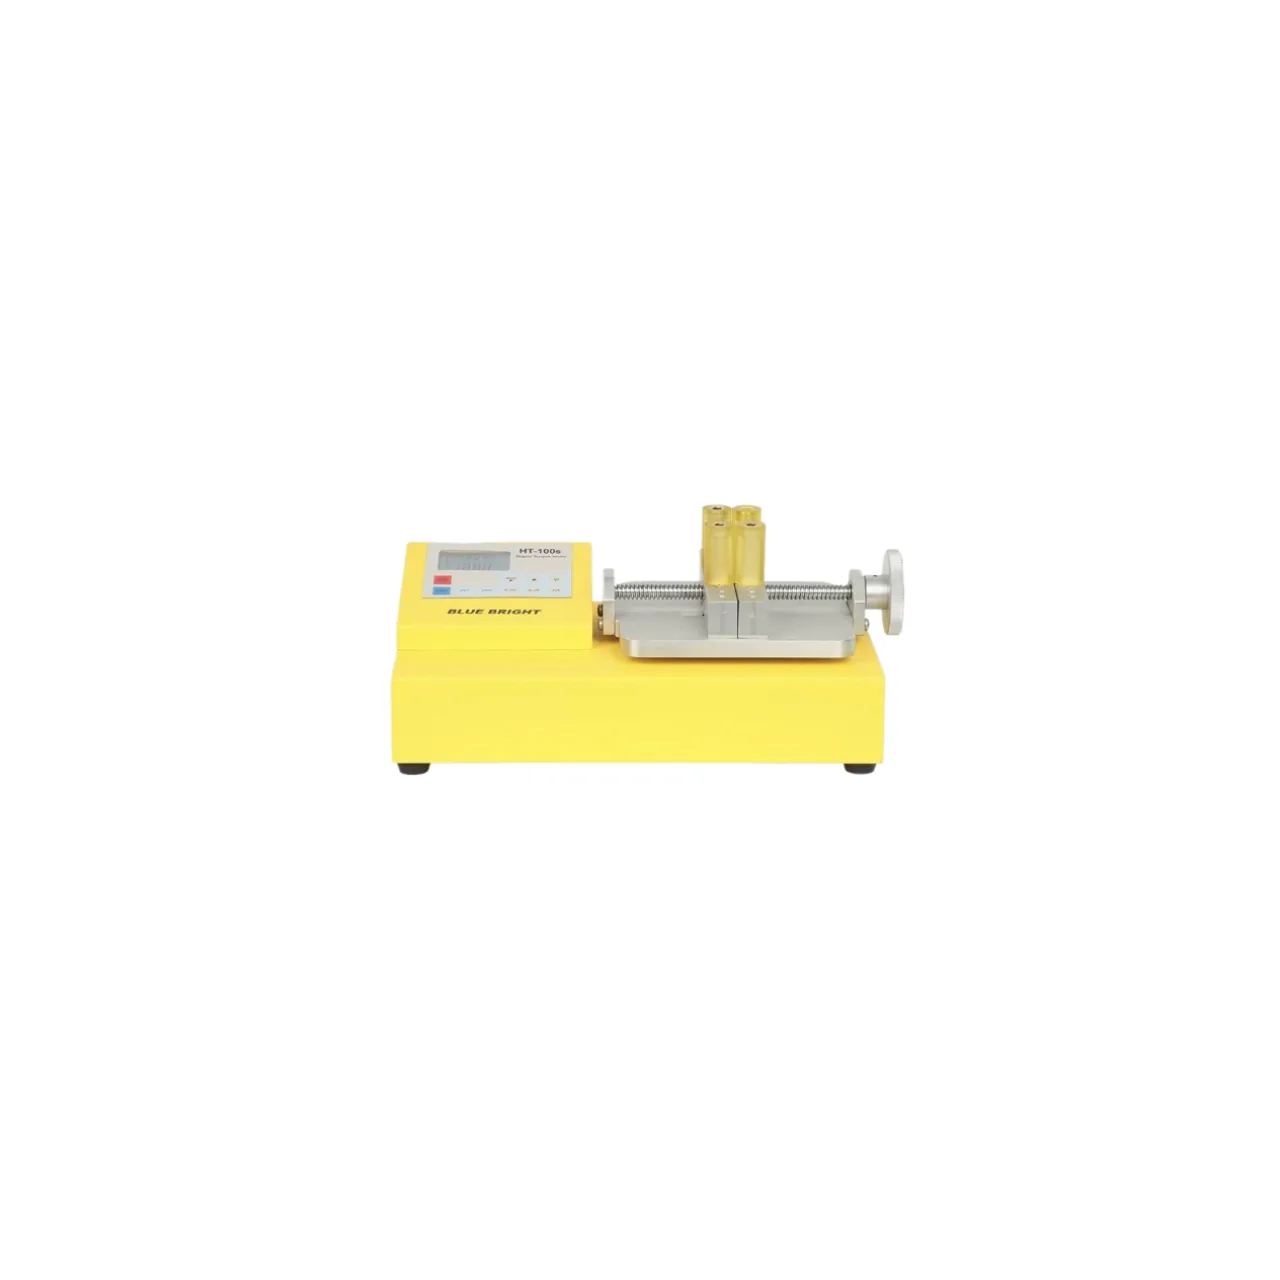
Bu katalogda malzeme test makineleri tipi tork cihazlarından oluşur: bir vidaya ya da dişli bağlantıya uygulanan torku ölçen test cihazı, kapağı çevrilirken bir şişeyi ya da kapatma elemanını tutan bağlama düzeni, motorlu bir vidadanın kapanmasını ölçen kopma cihazı ve bir tork anahtarını referansa göre kontrol eden kalibratör. Komşu tipler sertlik, çekme dayanımı ve yüzey dokusunu kapsar; bir çekme çerçevesi bu sayfanın parçası değildir.
Grubu birleştiren şey numune değil, büyüklüktür. Bir tork testi dönme uygular ve bir şeyin olduğu andaki momenti ölçer: bir bağlantı elemanı oturur, bir kapak dönmeye başlar, bir bağlantı kayar, bir alet ayarına ulaşır. Sonuç, parçalar kadar dişe, yağlamaya, puluna, sıkma hızına ve bağlama düzeninin sertliğine de bağlıdır; bu yüzden test, yalnızca malzemenin değil montajın ve yöntemin bir özelliğidir.
Bu nedenle tip içindeki seçim iki soruyla belirlenir: ne dönüyor ve ne sabit tutuluyor. Motorlu bir vida ölçen cihaz, uçla aynı hatta bir dönüştürücü ister; kapak test cihazı, kap için bir tutucu ve kapak için bir tahrik ister; anahtar kalibratörü, sabit bir kol ve bir referans dönüştürücü ister. Bu sayfa bu konfigürasyonları ve yanındaki mekanik test tiplerine karşı sınırı ele alır.
malzeme test makinesi nasıl ölçer
Algılama elemanı, üzerine köprü bağlanmış gerinim ölçerler yapıştırılmış bir mildir. Tork mili burar, ölçerlerin direnci değişir ve cihaz köprü çıkışını torka çevirir. Bundan iki sonuç çıkar. Mil yük yolunda olmalıdır, yani cihaz ya aletle birlikte döner ya da tepkiyi tutar; ve dönüştürücü ile bağlantı arasındaki her şeyin sertliği okumanın parçasıdır. Esnek bir bağlama düzeni enerji depolar ve bırakır; bu, bağlantının hiç görmediği bir tepe olarak ortaya çıkar.
Ölçülen olay kipi belirler. Oturma torku, bağlantı elemanı son konumuna yavaşça çevrilirken okunur. Kopma torku, sıkılmış bir bağlantının hareket etmeye başladığı andaki tepedir ve onu üreten torktan farklı bir sayıdır. Motorlu bir vida torku darbeler hâlinde verir ve kapanması geçicidir; bu yüzden cihazın bir tepleyi yakalayıp tutması ve örneklemesinin onu görecek kadar hızlı olması gerekir. Hangi olayı yakaladığı bilinmeden bir tepe tutma ekranını okumak, tekrarlanamayan bir sayı elde etmenin en yaygın yoludur.
Kalibrasyon, aynı algılama teknolojisini kullanan ayrı bir görevdir. Bir tork anahtarı kalibratörü bilinen bir kol uzunluğu ve bir referans dönüştürücü sunar ve anahtar bu referansa göre kontrol edilir; izlenebilirliği koldan ve dönüştürücünün kendi kalibrasyonundan gelir. Bir bağlantıyı ölçen cihaz kalibratör değildir, çünkü sonucu bilinen bir girişe değil bağlantıya bağlıdır; kalibratör de üretim mastarı değildir, çünkü ürünü değil aleti kabul edecek biçimde yapılmıştır.
Konfigürasyon seçenekleri
Spesifikasyonun çoğu, doğruluk sınıfından değil bu kararlardan belirlenir. Her biri bir sonrakini kısıtlar, bu nedenle sırayla netleştirilirler.
| Konfigürasyon | Belirlenecek seçenekler | Neyi gerçekten belirliyor |
| Neyin tutulduğu ve neyin döndüğü | Alet döner ve bağlantı sabittir, bağlantı döner ve alet sabittir veya alet sabit bir kola göre kontrol edilir | Mekanik düzen ve dolayısıyla hangi cihaz biçiminin işi yapabildiği. |
| Ölçüm kipi | Oturma, kopma, ilk hareket, bir darbe dizisinin tepesi veya sürekli bir iz | Sayının hangi olayı temsil ettiği. Aynı bağlantıda iki kip iki farklı sayı verir ve ikisi de doğrudur. |
| Kapasite ve aralığın alt ucu | En yüksek tork ve bunun alt ucunda kullanılabilen çözünürlük | Küçük bir bağlantı elemanının ölçülüp ölçülmediği ya da yalnızca çevrilip çevrilmediği. Büyük kapasite genellikle küçük işlerin olduğu yerde çözünürlükten yer. |
| Dönüştürücü düzeni | Tahrikle aynı hatta döner bir dönüştürücü, bir tepki dönüştürücüsü veya değiştirilebilir bir dedektör başlığı | Aletin normal biçimde kullanılıp kullanılamadığı ve tek bir cihazın birkaç tahrik boyutunu kapsayıp kapsamadığı. |
| Tahrik ve parçaya arayüz | Kare tahrik boyutu, uç tutucu, mandren veya kabın boyutuna göre bir kelepçe | Parçanın uyum veya kayma ekleyen bir adaptör olmadan bağlanıp bağlanmadığı. |
| Tepe yakalama ve örnekleme | Tepe tutma, ilk tepe algılama ve sinyalin örneklendiği hız | Motorlu bir aletten ya da darbeli vidadan gelen geçicinin kaydedilip kaydedilmediği ve gösterilen tepenin önemli olan olup olmadığı. |
| Bağlama ve kelepçeleme | Kelepçe, bağlantı simülatörü, kol uzunluğu ve tepkinin alınma biçimi | Okumanın ne kadarının bağlama düzeninden geldiği. Esnek bir kelepçe bağlantı kadar kelepçeyi de bildirir. |
| Referans ve kalibrasyon olanağı | Yerleşik bir referans, birlikte verilen kol ve ağırlıklar veya harici bir kalibrasyon hizmeti | Cihazın doğru okuduğunun gösterilip gösterilemeyeceği; bir tork şartnamesinin genellikle istediği de budur. |
malzeme test makinesi nasıl seçilir
| Faktör | Cevabı neden belirliyor | Talep etmeden önce nasıl netleştirilir |
|---|
| Tork bandı | En küçük ve en büyük değer kapasiteyi belirler ve genellikle kaybedilen en küçük değerdir | İkisini de verin ve işin çoğunun nerede olduğunu söyleyin. |
| Ölçülecek olay | Oturma, kopma, tepe ve kalibrasyon farklı ölçümlerdir | Sayı alındığı anda bağlantı elemanının veya aletin ne yaptığını tanımlayın. |
| Test edilenin alet mi montaj mı olduğu | Kalibratör aleti kontrol eder, test cihazı bağlantıyı | Sonucun bir alet ayarı mı yoksa bir ürün özelliği mi olduğunu belirtin. |
| Tahrik ve parçanın geometrisi | Dönüştürücü arayüzünü ve bir adaptör gerekip gerekmediğini belirler | Tahrik boyutunu, ucu veya kabı ve çevresindeki erişimi verin. |
| Torkun sabit mi darbeli mi olduğu | Bir darbe, onu görecek bir örnekleme hızında tepe yakalamayı gerektirir | Aletin elle mi, kavramalı mı yoksa darbeli mi olduğunu ve hangi hızda kullanıldığını söyleyin. |
| Sonucun kaydedilip kaydedilmediği | İstatistik, sınırlar ve bir çıkış cihaz sınıfını değiştirir | Okumaların yazılıp yazılmadığını, saklandığını veya bir hat sistemine gönderildiğini belirtin. |
| İzlenebilirliğin gerekip gerekmediği | Bir kalibrasyon zinciri referans kol ve kalibre dönüştürücü ister | Bir sertifika gerekip gerekmediğini ve kalite sisteminin ne görmeyi beklediğini söyleyin. |
Bunlardan herhangi biri hâlâ belirsizse bilinenleri gönderin. Tanımlanmış bir bağlantı üzerinden teklif verilebilir; boşluklar doldukça teklif netleştirilir.
En yakın alternatifler
Bunlar, malzeme test makinesi için bir talebin genellikle çıktığı tipler ve seçimin gerçekten belirlendiği noktadır.
| En yakın alternatif | Onu bir tork cihazından ayıran nedir |
| Sertlik test cihazları | Malzemenin kendisinde, hazırlanmış bir yüzeyde girintiye karşı direnci ölçer. Bir tork sonucu montajı ve sürtünmesini tanımlar ve ikisi arasında dönüşüm yoktur. |
| Çekme test makineleri | Numuneyi kopuncaya kadar çeker ve uzamaya karşı kuvveti bildirir. Bir tork testi bağlantıyı kopartabilir, ama sayı bir eksen etrafındaki momenttir ve numune malzeme kuponu değil montajdır. |
| Yüzey pürüzlülüğü test cihazları | Bir yüzeyin dokusunu ölçer. Bir diş pürüzlülük şartını karşılayıp yine de farklı tork verebilir, çünkü yağlama ve geometri torkun bağlı olduğu sürtünmeyi değiştirir; ikisinin ayrı ayrı belirtilip ölçülmesinin nedeni budur. |
Sertlik, çekme ve tork, bir parçanın yük altında nasıl davrandığını anlatır ve farklı soruları yanıtlar: malzemenin ne olduğu, ne kadar yük taşıdığı ve montajın nasıl sıkıldığı. Birden fazlasını adlandıran bir çizim birden fazla cihaz ister.
Talebe neler dahil edilmeli
Talep bunları içeriyorsa, ilk yanıt bir dizi soru yerine bir teklif olabilir. Bir değer bilinmiyorsa, görev tanımını gönderin; bunun ne anlama geldiğini teyit ederiz.
- Sıkılan veya ölçülen şey ve ilgili alet ya da kap
- Tork bandı, hem en küçük hem en büyük değerde
- Ölçülecek olay: oturma, kopma, tepe veya alet kalibrasyonu
- Tahrik boyutu ve parçanın nasıl tutulduğu
- Torkun sabit mi darbeli mi olduğu ve uygulandığı hız
- İzlenebilirliğin veya kaydın gerekip gerekmediği, miktar, varış limanı ve istenen teslim tarihi