- Tork aralığı
- Beş boyda 0,015 - 20,00 N·m
- Doğruluk
- Dört boyda okumanın ±%0,5'i ±3 sayım; en büyükte ±%1,0
- Ölçüm modları
- TRACK ve PEAK
- Birimler
- N·m, kgf·cm ve lbf·in
- Saklanan okumalar
- Numarayla geri çağrılan on set
- Arayüz
- Bu nesilde standart olarak RS232
- Ekran
- Büyük karakterli LCD
- Gövde
- 230 × 65 × 120 mm, 1,8 kg
- Sürekli kullanım
- Tam şarjla 15 saat
- Verilen aksesuarlar
- Orta boylarda LK26007, LK26009 ve LK26012
Hisle ayarlanan bir kavrama, alet ısındıkça ve uç aşındıkça kayar. Bu kaymayı durduran ölçüm, kavrama kaydığı anda alınan tepki torkudur ve her seferinde aynı fikstürde alınmalıdır.
Ürün genel görünümü
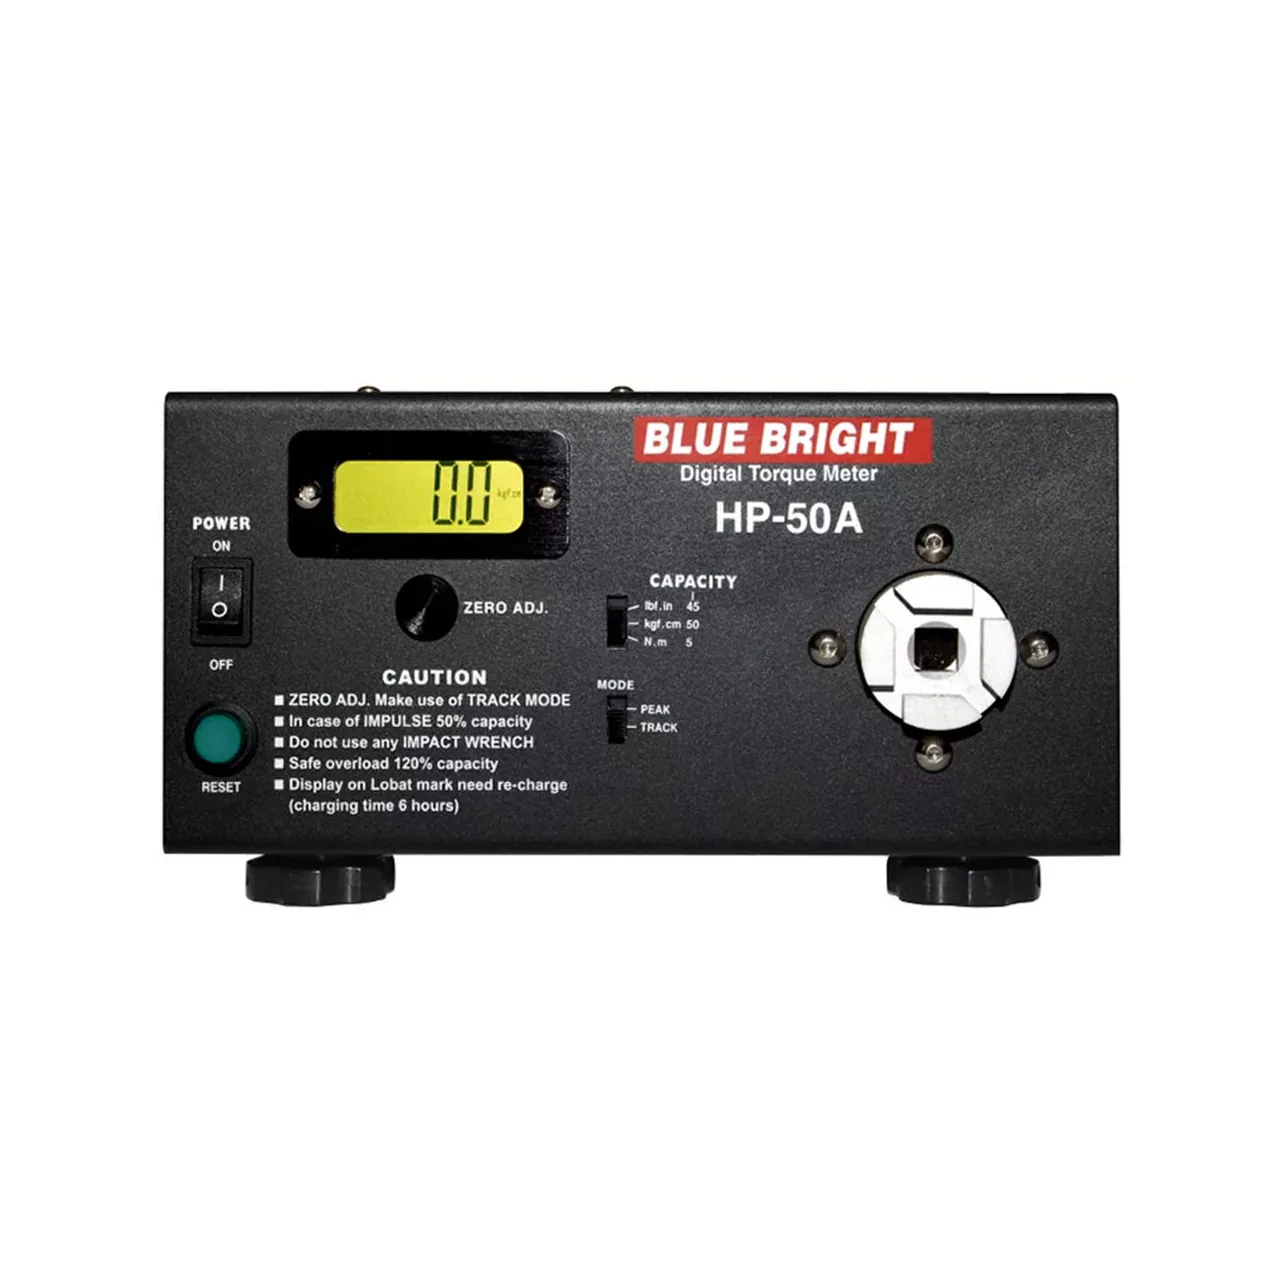
Cihaz bir tezgah aletidir: sert bir tepki kafası, şaftı üzerinde bir adaptör ve tepe değeri tutan bir gösterge birimi. Alet, gövdesi kısıtlanmış biçimde adaptöre tutulur; böylece kavrama bıraktığında tork operatörün bileğine değil sensöre gider.
Bu nesil, bir üretim tezgahının gerçekte kullandığı kumandaları ön panele koyar: birim seçimi, mod, tepe sıfırlama, bir kayıt ve geri çağırma çifti, ortalama tuşu ve yazdırma tuşu. Kayıtlar bir ürün grubunun ayarlarını tutar; böylece ürün değişimi yeni bir kurulum değil bir numara seçimidir.
Elektrikli tornavida tork test cihazı nasıl çalışır
Sensör, tepki kafasındaki bir gerinim ölçer köprüsüdür. Şafta uygulanan tork köprüyü zorlar, köprü küçük bir gerilim üretir ve cihaz bunu seçilen birimde tork okumasına çevirir.
Bir kavrama sabit bir tork vermez. Kayana kadar yükselir, düşer ve motor toparlanır; yararlı olan sayı bu ilk yükselmenin tepesidir. PEAK bunu tutar. TRACK sinyali olduğu gibi gösterir; cihazı bir koşudan önce sıfırlamak ve bir aletin erken mi geç mi kaydığını görmek için gereken budur.
Ortalama, tek bir kaymanın gürültülü olması yüzünden vardır. Birkaç okuma alınır ve ortalaması kullanılır; kavrama ayarının buna göre yapılması gerekir. Üst sınır da aynı sayıdan ayarlanır: üzerindeki bir okuma göstergeyi yakar ve uzun bir alarm verir, böylece bir tezgah ekranı okumadan ayırma yapabilir.
Doğru elektrikli tornavida tork test cihazı nasıl seçilir
Kavramanın tutması gereken ayarla başlanır, aletin maksimumuyla değil. Bir test cihazı aralığının alt ucuna yakınken en az doğrudur; bu yüzden çalışma torkunun skalasının üst yarısında, aletin en yüksek kavrama ayarının da tam skalanın içinde kalması istenir.
Sonra vidaya bakılır. Metale sürülen bir makine vidası, plastikteki bir sac vidasından farklı bir boy ister; küçük bir elektronik düzenekteki hassas bir tornavida ise daha da küçük bir boy ister. Bir tesisin iki ucuna tek boy seçmek genellikle küçük işin onun için fazla kaba bir skalada ölçülmesi demektir.
Sonra tezgahın sonuçla ne yaptığına bakılır. Okumanın kaydedilmesi gereken yerde arayüz ve kayıt, ekrandan daha önemlidir; operatörün yerinde okuyup ayarladığı yerde alarm ve tepe tutma daha önemlidir.
Son olarak adaptör teyit edilir. Cihaz aletin çıkışında ölçer; bu yüzden adaptörün kullanılan uç tutucuya ya da tahrike uyması gerekir ve alışılmadık burunlu bir alet için bu siparişten sonra değil önce kararlaştırılmalıdır.
Ölçüm sınırları ve seçim değerlendirmeleri
Okuma ancak fikstür kadar iyidir. Aletin gövdesinin hareket etmesine izin verilirse tepkinin bir kısmı harekette emilir ve tepe düşük okur; adaptör şaftta gevşekse tepe yüksek ve kararsız okur. İki arıza da kayan bir kavrama gibi görünür.
Tork aletin çıkışında ölçülür, vida dişlisindeki tork değildir. Uç tutucudaki, birleşimdeki ve başın altındaki sürtünme okumada yoktur; bu yüzden tezgahta alınan bir kavrama ayarı ile hatta ölçülen bir birleşim torku, sayılar benzer görünse bile farklı büyüklüklerdir.
Zaten sıkılmış bir vida için bu cihaz uygun değildir: gevşetmek için gereken torku ölçmek, aletin altındaki bir tepki kafası değil uçta bir sıra içi detektör ister. Çıkışı sürekli bir tahrik değil bir dizi darbe olan bir alet için de ilk vuruşun tepesi çalışma torku değildir; doğru seçim bir darbe test cihazıdır.
Aşağıdaki her değer kaynak dokümantasyondan alınmıştır. Mevcut materyalde belirtilmeyen bir parametre, tahmin edilmek yerine bilgi gerekli olarak işaretlenir.