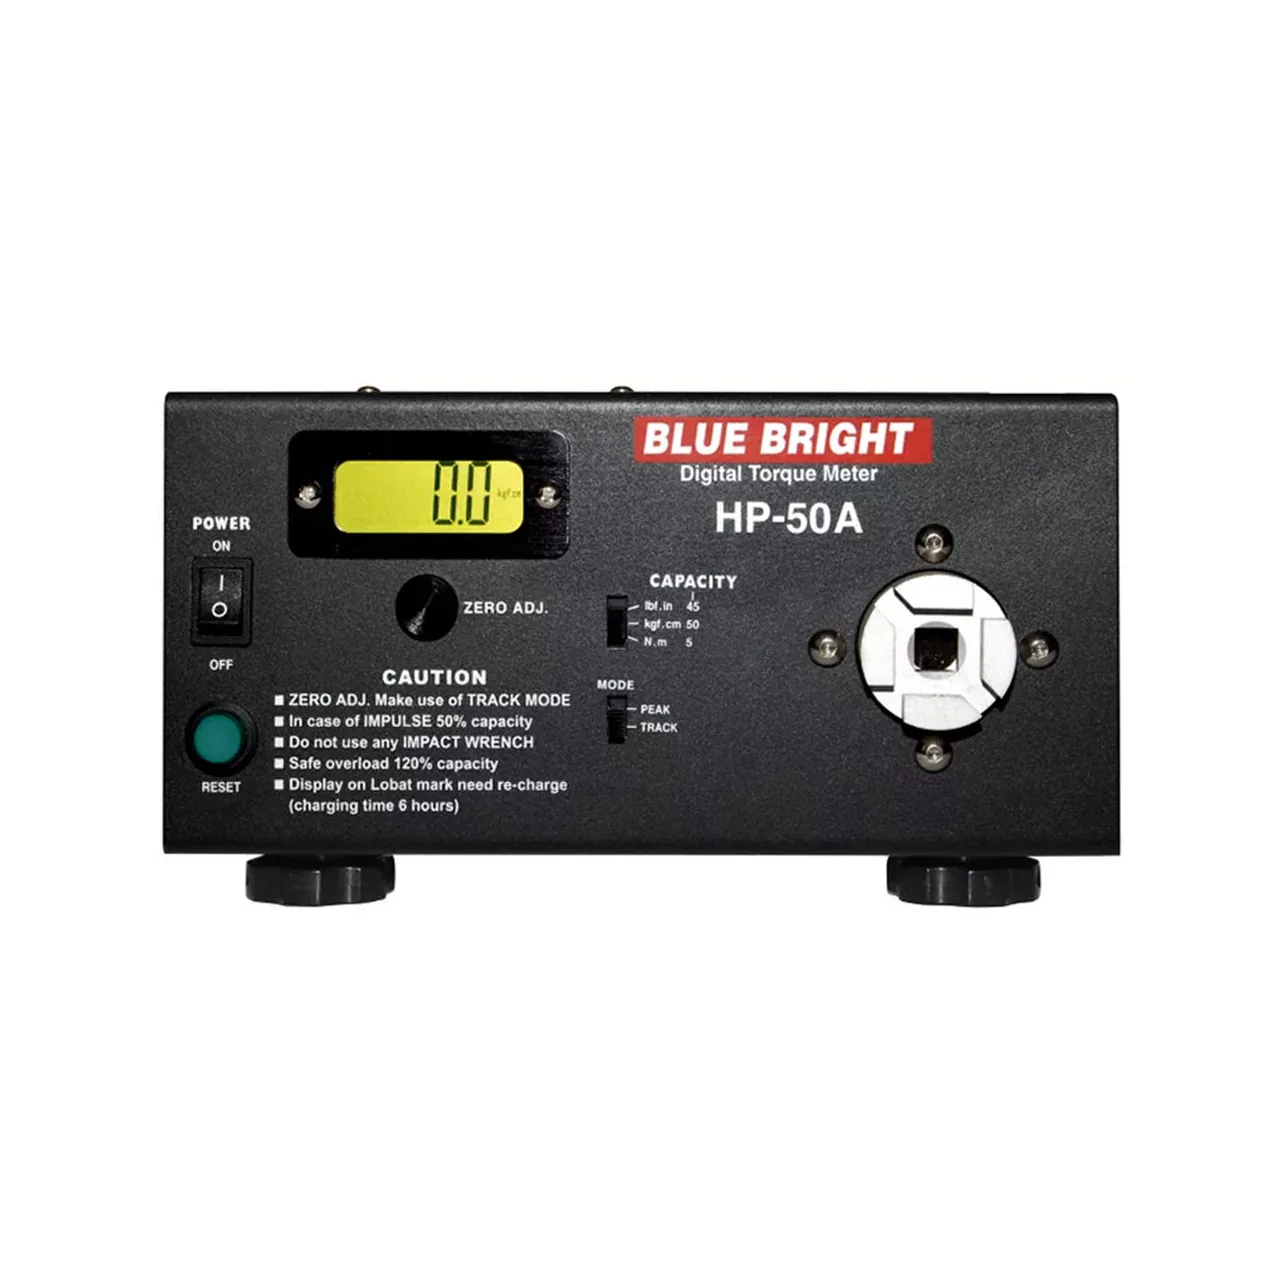
- Rango de par
- 0,015 a 20,00 N·m en cinco tamaños
- Exactitud
- ±0,5 % de la lectura ±3 dígitos en cuatro tamaños; ±1,0 % en el mayor
- Modos de medición
- TRACK y PEAK
- Unidades
- N·m, kgf·cm y lbf·in
- Lecturas memorizadas
- Diez conjuntos, recuperados por número
- Interfaz
- RS232, de serie en esta generación
- Visualizador
- LCD de caracteres de formato grande
- Cuerpo
- 230 × 65 × 120 mm, 1,8 kg
- Uso continuo
- 15 horas con la carga completa
- Accesorios suministrados
- LK26007, LK26009 y LK26012 en los tamaños intermedios
Un embrague ajustado a ojo se desplaza a medida que la herramienta se calienta y la punta se desgasta. La medición que detiene esa deriva es el par de reacción en el instante en que el embrague patina, tomado siempre sobre el mismo utillaje.
Visión general del producto
El comprobador es un instrumento de banco: un cabezal de reacción rígido, un adaptador en su eje y una unidad de visualización que retiene el pico. La herramienta se sujeta en el adaptador con el cuerpo inmovilizado, de modo que cuando el embrague se suelta el par entra en el sensor y no en la muñeca del operador.
Esta generación de la gama lleva al panel frontal los controles que un banco de producción usa de verdad: selección de unidad, modo, reinicio de pico, un par de teclas de memorizar y recuperar, una tecla de promedio y una tecla de impresión. Las memorias guardan los ajustes de un conjunto de productos, así que un cambio de referencia es un número y no una configuración desde cero.
Cómo funciona el comprobador de par
El sensor es un puente de galgas extensométricas en el cabezal de reacción. El par aplicado al eje deforma el puente, el puente genera una tensión pequeña y el instrumento la convierte en una lectura de par en la unidad seleccionada.
Un embrague no entrega un par constante. Sube hasta que el embrague patina, cae y el motor se recupera; la cifra útil es la parte alta de esa primera subida. PEAK la retiene. TRACK muestra la señal tal como ocurre, que es lo que se necesita para poner a cero el instrumento antes de una tanda y para ver si una herramienta patina pronto o tarde.
El promediado existe porque un solo patinazo es ruidoso. Se toman varias lecturas y se usa la media, que es la cifra con la que debe hacerse un ajuste de embrague. El límite superior se fija a partir de esa misma cifra: una lectura por encima enciende la lámpara y hace sonar una alarma larga, de modo que un banco puede clasificar sin leer el visualizador.
Cómo elegir el comprobador adecuado
Empiece por el ajuste que el embrague tiene que mantener, no por el máximo de la herramienta. Un comprobador es menos exacto cerca del fondo de su rango, así que el par de trabajo conviene que quede en la mitad superior de la escala mientras el ajuste más alto de la herramienta permanece dentro del rango completo.
Después mire el tornillo. Un tornillo mecánico introducido en metal exige un tamaño distinto del de un tornillo autorroscante en plástico, y un destornillador de precisión sobre un conjunto electrónico pequeño exige un tamaño menor todavía. Elegir un solo tamaño para los dos extremos de una planta suele significar que el trabajo pequeño se mide en una escala demasiado gruesa para él.
Luego compruebe qué hace el banco con el resultado. Donde la lectura tiene que registrarse, la interfaz y la memoria importan más que el visualizador; donde el operador lee y ajusta en el sitio, importan más la alarma y la retención de pico.
Por último, confirme el adaptador. El comprobador mide en la salida de la herramienta, así que el adaptador tiene que coincidir con el portapuntas o el accionamiento en uso, y una herramienta con un morro poco habitual necesita que eso se resuelva antes del pedido y no después.
Límites de medición y criterios de selección
La lectura vale lo que vale el utillaje. Si se deja que el cuerpo de la herramienta se mueva, parte de la reacción la absorbe el movimiento y el pico se lee bajo; si el adaptador está flojo en el eje, el pico se lee alto e irregular. Los dos fallos se parecen a un embrague que se desplaza.
El par se mide en la salida de la herramienta, que no es el par en la rosca del tornillo. La fricción del portapuntas, de la unión y bajo la cabeza no entra en la lectura, así que un ajuste de embrague tomado en el banco y un par de unión medido en la línea son magnitudes distintas aunque las cifras parezcan comparables.
Para un tornillo ya apretado, este no es el instrumento: medir el par necesario para aflojarlo exige un detector en línea en la punta, no un cabezal de reacción bajo la herramienta. Y para una herramienta cuya salida es una serie de impactos en lugar de un accionamiento continuo, el pico del primer golpe no es el par de trabajo, de modo que un comprobador de impacto es la elección correcta.
Todos los valores siguientes proceden de la documentación de origen. Cuando un parámetro no figura en el material disponible, se marca como información requerida en lugar de estimarse.