- Drehmomentbereich
- 0,015 bis 20,00 N·m über fünf Größen
- Genauigkeit
- ±0,5 % vom Messwert ±3 Digits bei vier Größen; ±1,0 % bei der größten
- Messmodi
- TRACK und PEAK
- Einheiten
- N·m, kgf·cm und lbf·in
- Gespeicherte Messwerte
- Zehn Sätze, über die Nummer abrufbar
- Schnittstelle
- RS232, bei dieser Generation Standard
- Anzeige
- Großformatiges Zeichen-LCD
- Gehäuse
- 230 × 65 × 120 mm, 1,8 kg
- Dauerbetrieb
- 15 Stunden bei voller Ladung
- Mitgeliefertes Zubehör
- LK26007, LK26009 und LK26012 bei den mittleren Größen
Eine Kupplung, die nach Gefühl eingestellt wird, wandert, während das Werkzeug warm wird und der Bit verschleißt. Die Messung, die diese Wanderung stoppt, ist das Reaktionsdrehmoment in dem Moment, in dem die Kupplung durchrutscht - aufgenommen an jeder Prüfung an derselben Vorrichtung.
Produktübersicht
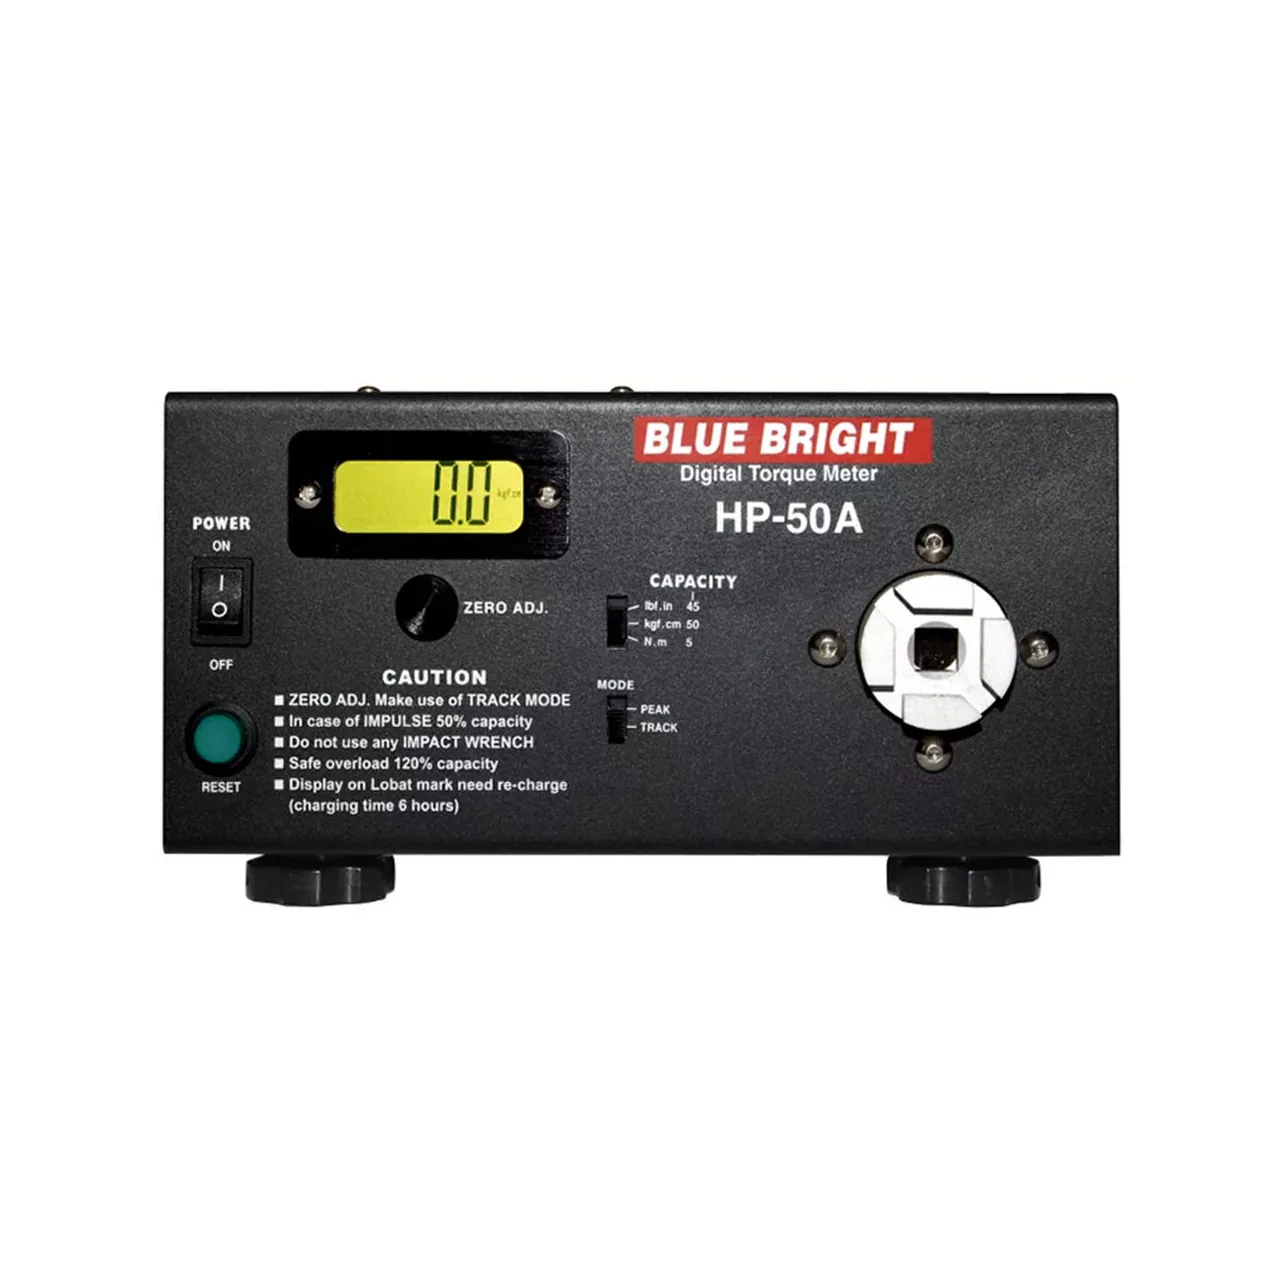
Das Prüfgerät ist ein Tischgerät: ein starrer Reaktionskopf, ein Adapter auf seiner Welle und eine Anzeigeeinheit, die den Spitzenwert hält. Das Werkzeug sitzt mit festgehaltenem Körper auf dem Adapter, sodass das Drehmoment beim Auslösen der Kupplung in den Sensor geht und nicht in den Bediener.
Diese Generation der Baureihe legt die Bedienelemente, die ein Fertigungsplatz tatsächlich nutzt, auf die Frontplatte: Einheitenwahl, Modus, Spitzenwert-Rückstellung, ein Speicher- und ein Abrufpaar, eine Mittelwerttaste und eine Drucktaste. Die Speicher halten die Einstellungen für eine Gruppe von Produkten, ein Wechsel ist also eine Nummer statt eine neue Einrichtung.
So arbeitet das Drehmomentprüfgerät für Elektroschrauber
Der Sensor ist eine Dehnungsmessstreifen-Brücke im Reaktionskopf. Auf die Welle gebrachtes Drehmoment verformt die Brücke, die Brücke liefert eine kleine Spannung, und das Gerät rechnet sie in einen Drehmomentwert in der gewählten Einheit um.
Eine Kupplung liefert kein gleichmäßiges Drehmoment. Es steigt an, bis die Kupplung durchrutscht, fällt ab, und der Motor fängt sich wieder; die brauchbare Zahl ist die Spitze dieses ersten Anstiegs. PEAK hält sie. TRACK zeigt das Signal im Verlauf, was zum Nullabgleich vor einem Lauf und zur Beurteilung nötig ist, ob ein Werkzeug früh oder spät durchrutscht.
Die Mittelwertbildung existiert, weil ein einzelnes Durchrutschen streut. Mehrere Messwerte werden aufgenommen und der Mittelwert verwendet, also die Zahl, gegen die eine Kupplungsnachstellung erfolgen sollte. Der obere Grenzwert wird aus derselben Zahl gesetzt: Ein Messwert darüber lässt die Lampe leuchten und einen langen Alarm ertönen, sodass ein Platz ohne Blick auf die Anzeige sortieren kann.
Auswahl des passenden Drehmomentprüfgeräts
Beginnen Sie mit der Einstellung, die die Kupplung halten soll, nicht mit dem Maximum des Werkzeugs. Ein Prüfgerät ist am unteren Ende seines Bereichs am ungenauesten, das Arbeitsdrehmoment sollte also in der oberen Hälfte der Skala liegen, während die höchste Kupplungseinstellung des Werkzeugs innerhalb des Endwerts bleibt.
Sehen Sie dann auf die Schraube. Eine Maschinenschraube in Metall verlangt eine andere Größe als eine selbstschneidende Schraube in Kunststoff, und ein Präzisionsschrauber an einer kleinen Elektronikbaugruppe verlangt wieder eine kleinere. Eine Größe für beide Enden eines Werks zu wählen bedeutet meist, dass die kleine Arbeit auf einer für sie zu groben Skala gemessen wird.
Prüfen Sie danach, was der Platz mit dem Ergebnis macht. Wo der Messwert aufgezeichnet werden muss, sind Schnittstelle und Speicher wichtiger als die Anzeige; wo der Bediener vor Ort abliest und nachstellt, sind Alarm und Spitzenwerthaltung wichtiger.
Bestätigen Sie zuletzt den Adapter. Das Prüfgerät misst am Ausgang des Werkzeugs, der Adapter muss also zur verwendeten Bitaufnahme oder zum Antrieb passen, und ein Werkzeug mit ungewöhnlicher Nase ist vor der Bestellung zu klären und nicht danach.
Messgrenzen und Auswahlhinweise
Der Messwert ist nur so gut wie die Vorrichtung. Wird der Werkzeugkörper bewegt, nimmt die Bewegung einen Teil der Reaktion auf und der Spitzenwert liest zu niedrig; sitzt der Adapter locker auf der Welle, liest der Spitzenwert zu hoch und unruhig. Beide Fehler sehen aus wie eine wandernde Kupplung.
Das Drehmoment wird am Werkzeugausgang gemessen, nicht am Gewinde der Schraube. Reibung in der Bitaufnahme, in der Fügung und unter dem Kopf stecken nicht im Messwert, eine am Platz aufgenommene Kupplungseinstellung und ein in der Linie gemessenes Fügedrehmoment sind also verschiedene Größen, auch wenn die Zahlen vergleichbar aussehen.
Für eine bereits angezogene Schraube ist dieses Gerät nicht das richtige: Das zum Lösen nötige Drehmoment verlangt einen Inline-Detektor am Bit, nicht einen Reaktionskopf unter dem Werkzeug. Und bei einem Werkzeug, dessen Ausgang eine Folge von Schlägen statt eines gleichmäßigen Antriebs ist, ist die Spitze des ersten Schlags nicht das Arbeitsdrehmoment, sodass ein Schlagschrauber-Prüfgerät die richtige Wahl ist.
Jeder der folgenden Werte stammt aus der Quelldokumentation. Ist ein Parameter im verfügbaren Material nicht angegeben, wird er als Angabe erforderlich gekennzeichnet statt geschätzt.