- Ölçüm aralığı
- F500 ile 0,0 - 500 µm; N1500 ile 0,0 - 1500 µm; N2000 ile 0,0 - 2000 µm
- Doğruluk
- Beş noktalı kalibrasyondan sonra ±(%2 H + 0,3 µm); H standart değerdir
- Tekrarlanabilirlik
- F500 ve N1500 modellerinde el presi standında ≤ (%0,8 H + 0,1 µm); N2000 modelinde ≤ ±(%1 H + 0,2 µm)
- Problar
- F500 manyetik indüksiyon; N1500 ve N2000 girdap akımı
- En küçük altlık kalınlığı
- Ferromanyetik alt tabakada 0,1 mm; demir dışı alt tabakada 0,03 mm
- En küçük ölçüm alanı
- 7 mm
- Ekran
- 240 × 160 nokta matrisli LCD; son dokuz okumanın maksimum, minimum, ortalama ve standart sapması
- Kalibrasyon
- Sıfır noktası ve bir ile beş kalibrasyon noktası
- Gövde
- 148 × 76 × 26 mm, dört AAA alkalin pil
- Prob ölçüsü
- F500 ve N1500 110 mm uzunluk ve 15 mm çap; N2000 95,5 mm uzunluk ve 30 mm çap
Yalnızca birkaç mikrometre kalınlığındaki bir kaplama, genel amaçlı bir ölçerin işe yaramadığı yerdir. Okuma küçüktür, tolerans okumadan dardır ve bir operatör ile diğeri arasındaki fark rakamlarda görünür olur. Bu cihaz işin o ucuna yönelmiştir.
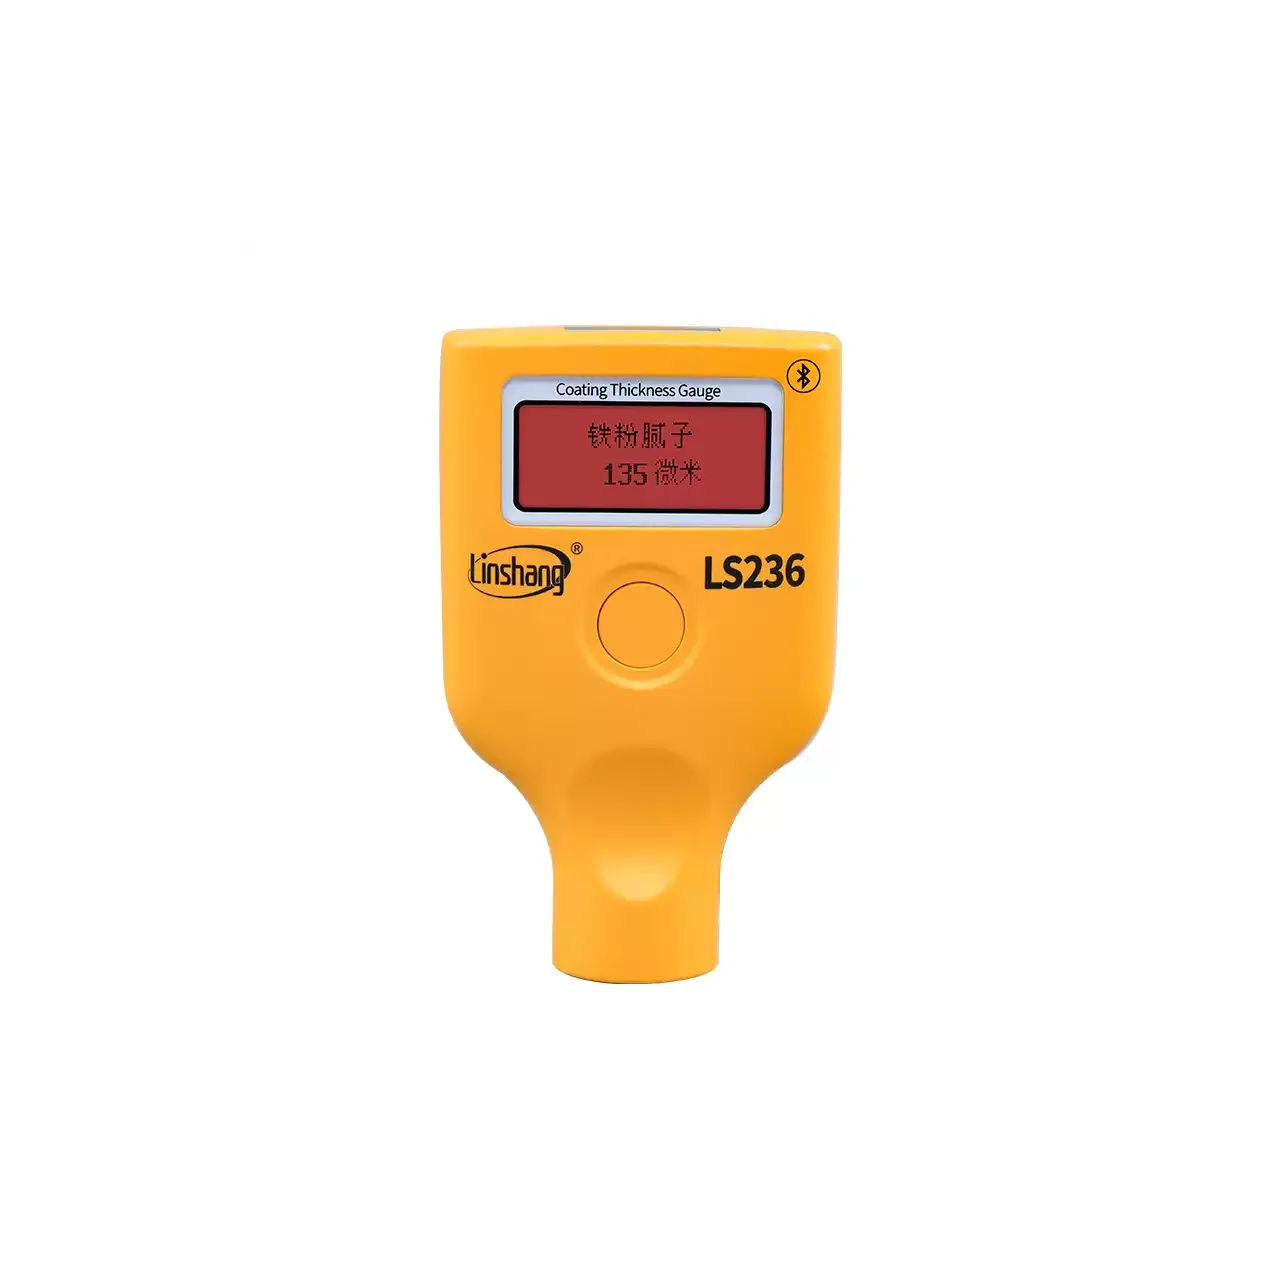
Ürün genel görünümü
Tek gövde, üç prob, beş satın alma biçimi. Gövde ekranı, kalibrasyonu ve istatistikleri taşır; prob bobini taşır ve hangi yöntemin hangi aralıkta uygulanacağını belirler.
Problar bilinçli olarak küçüktür. İkisi kalın bir kalem boyutundadır ve bir vida başından çok daha geniş olmayan bir alanı okur; bir cıvatanın, bir braketin ya da damgalanmış bir kontağın hiç okunabilmesini sağlayan budur. Üçüncüsü daha geniştir ve boyalı levha malzemesi ile daha kalın kaplamalara yönelmiştir.
Gövde bir elde, prob diğer elde, bir kablo üzerinde tutulur. İki ince kaplama probu için el presi standı elin yerini alabilir ve daha sıkı tekrarlanabilirlik rakamlarının ait olduğu düzen budur.
Cihaz ince bir kaplamayı nasıl ölçer
İki yöntem de bir boşluğu ölçer. Ferromanyetik bir alt tabaka üzerinde prob, kaplamanın içinden bir manyetik devre sürer ve boşluğun bu devreyi ne kadar zayıflattığını ölçer. İletken demir dışı bir alt tabaka üzerinde prob alternatif bir alan sürer ve alttaki metalde endüklenen, proba olan uzaklıkla değişen girdap akımlarını ölçer.
İki yöntem de kaplamayı doğrudan ölçmez. İkisi de uzaklığın bir alan üzerindeki etkisini ölçer; bu yüzden rakam bir anlam kazanmadan önce alt tabakanın bilinmesi gerekir ve cihaz hangi alt tabakada olduğunu düşündüğünü gösterir.
İnce bir kaplamayı okunabilir kılan şey ekranın boyutu değil, o sinyalin kararlılığıdır. Prob bobine yakın yerde dijitalleştirir, cihaz sıcaklığı kompanze eder ve kalibrasyon çıplak parçadaki kaymayı ve bilinen kalınlıktaki folyolara karşı kazancı düzeltir. Doğruluk rakamı beş noktalı kalibrasyondan sonra verilir; çünkü doğrusallığın düzeltildiği koşul odur ve tek noktalı bir kalibrasyon aralığın uzak ucunu düzeltilmemiş bırakır.
Ekrandaki istatistikler bir kolaylık değil ölçümün parçasıdır. Bir parçada birkaç okuma alıp dağılımı görmek, denetçiye değişimin kaynağının yüzey mi yoksa teknik mi olduğunu söyler.
Doğru prob nasıl seçilir
Yöntemi alt tabaka belirler, probu yöntem belirler. Demir ve ferromanyetik alaşımlar manyetik probu alır; bakır, alüminyum, pirinç, magnezyum ve çinko girdap akımı problarından birini alır.
Kaplama yöntem hakkında hiçbir şey belirlemez, aralık hakkında her şeyi belirler. Çelik üzerindeki ince bir çinko ya da boya katmanı, manyetik probun aralığına bol çözünürlükle sığar; alüminyum üzerindeki kalın bir kaplama daha uzun girdap akımı aralığını gerektirir.
Parçanın boyutu proba aralıktan daha sık karar verir. Ölçüm noktasının bir diş ile bir omuz arasına sığması gerektiğinde, dar problar düz oturabilen tek seçenektir. Parça levha malzemesi ya da geniş bir panel olduğunda, daha geniş probu dik tutmak daha kolaydır.
Stand, kabul sınırı hakkında bir karardır. Tolerans okumaya göre genişse el basıncı yeterlidir. Tolerans darsa stand, operatörün hissedemediği bir değişkeni ortadan kaldırır.
Ölçüm sınırları ve seçim değerlendirmeleri
Propun beklediğinden ince bir alt tabaka üzerindeki kaplama, ekran ne derse desin ölçülemez. Belirtilen minimum alt tabaka kalınlığının altında alan parçanın içinden geçip arkasında ne varsa oraya ulaşır ve okuma parçanın değil tezgahın bir özelliği olur. İnce sac, folyo ve küçük işlenmiş parçalar bunun en çok ısırdığı yerlerdir.
Kenar ve eğrilik etkileri ikinci sınırdır. Bir kenara yakın ya da dar bir yarıçap üzerinde alanın çevresinde daha az malzeme vardır ve okuma başarısız olmak yerine düşük tarafa kayar. Minimum alan ve yarıçap birer geçerlilik koşuludur, hedef değil.
Yöntem katmanları ayıramaz. Aynı panel üzerindeki astar, üst kat ve vernik tek bir film olarak okunur; boyanın altındaki galvanik katman okuma için görünmezdir. Tek tek katman kalınlığı kabul ölçütü olduğunda tek cevap kesittir.
Son olarak prob, aşınma yüzeyi olan hassas bir parçadır. Düşürülen ya da sürüklenen bir prob kayar ve kayma arıza olarak değil okumalarda yavaş bir değişim olarak görünür. Vardiya başında bilinen bir folyoya karşı kontrol etmek, bunu vardiyanın sonunda keşfetmekten daha ucuzdur.
Aşağıdaki her değer kaynak dokümantasyondan alınmıştır. Mevcut materyalde belirtilmeyen bir parametre, tahmin edilmek yerine bilgi gerekli olarak işaretlenir.