Equipos de prueba industrial · Medidores de espesor de recubrimiento

Medidor de espesor de recubrimiento de alta precisión

Medidor de espesor de recubrimiento con sondas intercambiables magnética y de corrientes de Foucault, calibración de cinco puntos y una exactitud de ±(2 % de la lectura + 0,3 µm) para galvanoplastia y pintura sobre piezas pequeñas.

LS225 (4 modelos) ·

Especificaciones clave

Rango de medición
0,0 a 500 µm con F500; 0,0 a 1500 µm con N1500; 0,0 a 2000 µm con N2000
Exactitud
±(2 % H + 0,3 µm) tras calibración de cinco puntos, siendo H el valor patrón
Repetibilidad
≤ (0,8 % H + 0,1 µm) en F500 y N1500 con el soporte de presión manual; ≤ ±(1 % H + 0,2 µm) en N2000
Sondas
F500 de inducción magnética; N1500 y N2000 de corrientes de Foucault
Espesor mínimo del sustrato
0,1 mm en un sustrato ferromagnético; 0,03 mm en un sustrato no férrico
Área mínima de medición
7 mm
Visualizador
LCD de matriz de puntos de 240 × 160 con máximo, mínimo, media y desviación típica de las últimas nueve lecturas
Calibración
Punto cero más uno a cinco puntos de calibración
Cuerpo
148 × 76 × 26 mm, cuatro pilas alcalinas AAA
Tamaño de la sonda
F500 y N1500 110 mm de largo por 15 mm de diámetro; N2000 95,5 mm de largo por 30 mm de diámetro

Un recubrimiento de solo unos micrómetros de espesor es donde un medidor de propósito general deja de ser útil. La lectura es pequeña, la tolerancia es más estrecha que la lectura, y la diferencia entre un operador y el siguiente se hace visible en las cifras. Este instrumento apunta a ese extremo del trabajo.

Vista general del producto

Un cuerpo, tres sondas y cinco formas de comprarlo. El cuerpo lleva el visualizador, la calibración y las estadísticas; la sonda lleva la bobina y fija qué método se aplica y en qué rango.

Las sondas son deliberadamente pequeñas. Dos tienen el tamaño de un bolígrafo grueso y leen un área no mucho más ancha que la cabeza de un tornillo, que es lo que hace legible un perno, un soporte o un contacto estampado. La tercera es más ancha y apunta a material de placa pintado y a recubrimientos más gruesos.

El cuerpo se sostiene con una mano y la sonda con la otra, sobre un cable. Un soporte de presión manual puede sustituir a la mano para las dos sondas de recubrimiento fino, y esa es la configuración a la que corresponden las cifras de repetibilidad más estrechas.

Cómo mide el instrumento un recubrimiento fino

Ambos métodos miden una separación. Sobre un sustrato ferromagnético, la sonda impulsa un circuito magnético a través del recubrimiento y mide cuánto lo debilita el entrehierro. Sobre un sustrato conductor no férrico, la sonda impulsa un campo alterno y mide las corrientes de Foucault inducidas en el metal que hay debajo, que cambian con la distancia a la sonda.

Ninguno de los dos métodos mide el recubrimiento directamente. Ambos miden el efecto de la distancia sobre un campo, y por eso el sustrato tiene que conocerse antes de que la cifra signifique algo, y por eso el instrumento muestra sobre qué sustrato cree estar.

Lo que hace legible un recubrimiento fino es la estabilidad de esa señal, no el tamaño del visualizador. La sonda digitaliza cerca de la bobina, el instrumento compensa la temperatura y la calibración corrige el desplazamiento sobre la pieza desnuda y la ganancia contra láminas de espesor conocido. La cifra de exactitud se declara tras una calibración de cinco puntos porque esa es la condición en la que se ha corregido la linealidad; una calibración de un punto deja sin corregir el extremo lejano del rango.

Las estadísticas de la pantalla forman parte de la medición y no son una comodidad. Tomar varias lecturas sobre una misma pieza y leer la dispersión dice al inspector si la fuente de la variación es la superficie o la técnica.

Cómo elegir la sonda adecuada

El sustrato decide el método, y el método decide la sonda. El hierro y las aleaciones ferromagnéticas van con la sonda magnética; el cobre, el aluminio, el latón, el magnesio y el cinc van con una de las sondas de corrientes de Foucault.

El recubrimiento no decide nada sobre el método y lo decide todo sobre el rango. Una capa fina de cinc o de pintura sobre acero queda dentro del rango de la sonda magnética con resolución de sobra; un recubrimiento grueso sobre aluminio necesita el rango más largo de corrientes de Foucault.

El tamaño de la pieza decide la sonda más a menudo que el rango. Donde el punto de medición tiene que caber entre una rosca y un resalte, las sondas estrechas son las únicas que se apoyan planas. Donde la pieza es material de placa o un panel ancho, la sonda más ancha es más fácil de mantener perpendicular.

El soporte es una decisión sobre el límite de aceptación. Si la tolerancia es amplia en comparación con la lectura, la presión de la mano basta. Si la tolerancia es estrecha, el soporte elimina una variable que el operador no puede notar.

Límites de medición y criterios de selección

Un recubrimiento sobre un sustrato más fino de lo que la sonda espera no es medible, diga lo que diga el visualizador. Por debajo del espesor mínimo declarado, el campo atraviesa la pieza y pasa a lo que haya detrás, y la lectura se convierte en una propiedad del banco y no de la pieza. La chapa fina, la lámina y las piezas mecanizadas pequeñas son donde esto muerde.

Los efectos de borde y de curvatura son el segundo límite. Cerca de un borde o en un radio cerrado el campo tiene menos material alrededor, y la lectura se desvía hacia abajo en lugar de fallar. El área y el radio mínimos son condiciones de validez, no objetivos.

El método no puede separar capas. La imprimación, la capa de color y el barniz transparente de un mismo panel se leen como una sola película, y una capa electrodepositada bajo pintura es invisible para la lectura. Donde el espesor de cada capa es el criterio de aceptación, un corte transversal es la única respuesta.

Por último, la sonda es una pieza de precisión con una superficie de desgaste. Una sonda que se cae o que se arrastra se desvía, y la desviación aparece como un cambio lento en las lecturas y no como una avería. Comprobarla contra una lámina conocida al empezar el turno es más barato que descubrirlo al terminarlo.

Características

  • Una exactitud declarada de ±(2 % de la lectura + 0,3 µm), que es lo que hace legible una galvanoplastia de 1 a 10 µm en lugar de un redondeo del visualizador
  • Procesamiento digital de la señal de la sonda con compensación de temperatura, de modo que una lectura tomada después de que el instrumento se haya calentado o enfriado no se aleje de la calibración
  • Tres sondas intercambiables que cubren el trabajo magnético y el de corrientes de Foucault en tres rangos, de modo que un solo cuerpo sirve para galvanoplastia, pintura y anodizado
  • Un área de medición de 7 mm, suficientemente pequeña para tornillos, pernos y piezas conformadas sobre las que no se apoya una sonda de tamaño completo
  • Un soporte de presión manual para las sondas F500 y N1500, que mantiene la sonda perpendicular y aplica la misma carga cada vez
  • Estadísticas de las últimas nueve lecturas mostradas junto al valor actual, de modo que una comprobación puntual puede juzgarse sin anotar cifras
  • Cero más de uno a cinco puntos de calibración, lo que permite corregir la linealidad contra las láminas de referencia del propio taller
  • La sonda N2000 se dispara con su propio peso, lo que elimina la diferencia entre la presión de un operador y la de otro
  • Idioma, unidad, retardo de apagado y modo de medición ajustados en el instrumento, con una interfaz en inglés

Especificaciones técnicas

Todos los valores siguientes proceden de la documentación de origen. Cuando un parámetro no figura en el material disponible, se marca como información requerida en lugar de estimarse.
Medición
PrincipioInducción magnética en sustratos ferromagnéticos; corrientes de Foucault en sustratos no férricos; fijado por la sonda montadaEstándar
Rango de mediciónF500 0,0 a 500 µm; N1500 0,0 a 1500 µm; N2000 0,0 a 2000 µmEstándar
ResoluciónF500 0,1 µm hasta 99,9 µm y 1 µm por encima; N1500 y N2000 0,1 µm hasta 99,9 µm, 1 µm hasta 999 µm y 0,01 mm por encima de 1,00 mmEstándar
Exactitud±(2 % H + 0,3 µm) tras calibración de cinco puntos, siendo H el valor patrónEstándar
RepetibilidadF500 y N1500 ≤ (0,8 % H + 0,1 µm) con el soporte de presión manual; N2000 ≤ ±(1 % H + 0,2 µm)Estándar
Unidadesµm y milEstándar
Intervalo de mediciónF500 1,5 s en simple y 0,4 s en continuo; N1500 y N2000 0,8 s en simple y 0,4 s en continuoEstándar
Radio mínimo de curvatura1,5 mm convexo y 10 mm cóncavo, en las tres sondasEstándar
Espesor mínimo del sustratoF500 0,1 mm; N1500 y N2000 0,03 mmEstándar
Área mínima de medición7 mmEstándar
Indicación de sustratoFe para un sustrato ferromagnético, NFe para uno no férricoEstándar
Sondas
F500Inducción magnética, para recubrimientos sobre hierro y metales ferromagnéticos, incluidos el cinc y el cobre electrodepositados sobre aceroEstándar
N1500Corrientes de Foucault, para recubrimientos sobre metales no ferromagnéticos como cobre, aluminio, latón, magnesio y cincEstándar
N2000Corrientes de Foucault, para pintura y anodizado sobre metales no ferromagnéticos y para recubrimientos sobre material de PCB; disparada por el peso de la sondaEstándar
Dimensiones de la sondaF500 y N1500 110 mm de largo por 15 mm de diámetro; N2000 95,5 mm de largo por 30 mm de diámetro, sin cableEstándar
Soporte de presión manualOpcional con los juegos F500 y N1500; mantiene la sonda perpendicular y aplica una carga repetibleOpcional
Visualizador y calibración
PantallaLCD de matriz de puntos de 240 × 160Estándar
EstadísticasMáximo, mínimo, media y desviación típica de las nueve lecturas más recientesEstándar
CalibraciónPunto cero, de uno a cinco puntos, restaurar la calibración anterior, restaurar la calibración de fábrica, ver la calibración actualEstándar
AjustesIdioma chino o inglés; unidad µm o mil; apagado automático de 1 a 9 minutos; modo de medición simple o continuoEstándar
Alimentación y entorno
AlimentaciónCuatro pilas alcalinas AAA de 1,5 VEstándar
Dimensiones del cuerpo148 × 76 × 26 mmEstándar
Temperatura de servicio0 a 50 °CEstándar
Temperatura de almacenamiento−20 a 60 °CEstándar
Maletín de transporte290 × 340 × 90 mmEstándar

Modelos disponibles

Tabla de selección
Modelo Configuración Rangos principales Disponibilidad
LS225 + F500 Cuerpo con la sonda F500 de inducción magnética 0,0 a 500 µm; 0,1 mm de sustrato férrico mínimo; área de 7 mm El juego para pintura, polvo y galvanoplastia sobre acero
LS225 + N1500 Cuerpo con la sonda N1500 de corrientes de Foucault 0,0 a 1500 µm; 0,03 mm de sustrato no férrico mínimo; área de 7 mm El juego para recubrimientos sobre aluminio, cobre, latón y cinc
LS225 + N2000 Cuerpo con la sonda N2000 de corrientes de Foucault 0,0 a 2000 µm; 0,03 mm de sustrato no férrico mínimo; sonda de 30 mm de diámetro El juego para pintura sobre material de PCB y recubrimientos más gruesos sobre piezas no férricas
LS225 + F500 + soporte Juego F500 con el soporte de presión manual 0,0 a 500 µm; repetibilidad declarada con el soporte Para galvanoplastia fina, donde la carga del soporte influye en la lectura
LS225 + N1500 + soporte Juego N1500 con el soporte de presión manual 0,0 a 1500 µm; repetibilidad declarada con el soporte Para recubrimientos finos sobre piezas no férricas, medidos con una carga fija

Certificación y cumplimiento

Documentos de certificación aún no facilitados

Las certificaciones solo se publican cuando puede presentarse una copia del certificado, por lo que esta sección está deliberadamente vacía en lugar de llenarse con homologaciones supuestas. Indíquenos qué homologaciones requiere su aplicación y confirmaremos cuáles están disponibles para este instrumento.

Parámetros pendientes de confirmar

Los datos siguientes son necesarios para una especificación completa, pero no figuran en la documentación que se nos ha facilitado. Se enumeran en lugar de estimarse:

  • Las normas de conformidad con las que está construido el instrumento, como los números ISO o ASTM aplicables, que el material no indica
  • El grado de protección
  • Si se suministra un certificado de calibración y si las láminas de referencia son trazables
  • El periodo de garantía y sus condiciones
  • La autonomía con las cuatro pilas AAA, que el material no da
  • La longitud del cable de la sonda, que queda excluida de las dimensiones citadas de la sonda
  • Si el soporte de presión manual puede comprarse por separado para un instrumento ya en servicio
  • La resolución del visualizador de estadísticas, que el material no indica
  • La derivación exacta de la cifra de repetibilidad anunciada como 0,1 µm, que la tabla de parámetros expresa como un porcentaje de la lectura más un desplazamiento
  • Si hay disponibles una ficha técnica y un manual de instrucciones en inglés

Preguntas frecuentes

¿Qué sonda lee el cincado de una pieza de acero?

La F500. El recubrimiento es metálico pero no magnético, y el sustrato es ferromagnético, así que el método de inducción magnética ve el cinc como un entrehierro en el circuito magnético. La misma sonda cubre pintura y polvo sobre acero. El cinc sobre aluminio es otro caso: ahí el sustrato no es ferromagnético y la sonda que se aplica es la de corrientes de Foucault.

¿Por qué el soporte cambia la cifra de repetibilidad?

Porque elimina al operador. Una sonda apretada a mano nunca queda exactamente perpendicular a la superficie ni con exactamente la misma carga, y en un recubrimiento de solo unos micrómetros de espesor esa variación es una parte grande de la lectura. El soporte de presión manual mantiene la sonda perpendicular y aplica una carga constante, que es la condición en la que se declara la cifra de repetibilidad más estrecha.

¿Es necesaria la calibración de cinco puntos en cada lote?

No en cada lote, pero es a lo que corresponde la cifra de exactitud. La puesta a cero sobre una pieza sin recubrir elimina el desplazamiento; uno o dos puntos corrigen la ganancia cerca del espesor en uso; cinco puntos corrigen la linealidad en todo el rango. Cuando el límite de aceptación está próximo a la lectura, calibre en el espesor que se va a juzgar y sobre el sustrato del que están hechas las piezas.

¿Qué se necesita antes de una cotización?

El material del sustrato y su espesor, ya que un sustrato fino decide si la sonda puede leer siquiera; el material del recubrimiento y cómo se aplica; la banda de espesor y la tolerancia que hay que juzgar; el área más pequeña disponible en la pieza; y si el trabajo es una comprobación de laboratorio o una inspección en línea, lo que decide sobre el soporte. La cantidad y el destino completan la consulta.

Productos relacionados

Otros modelos de la misma serie

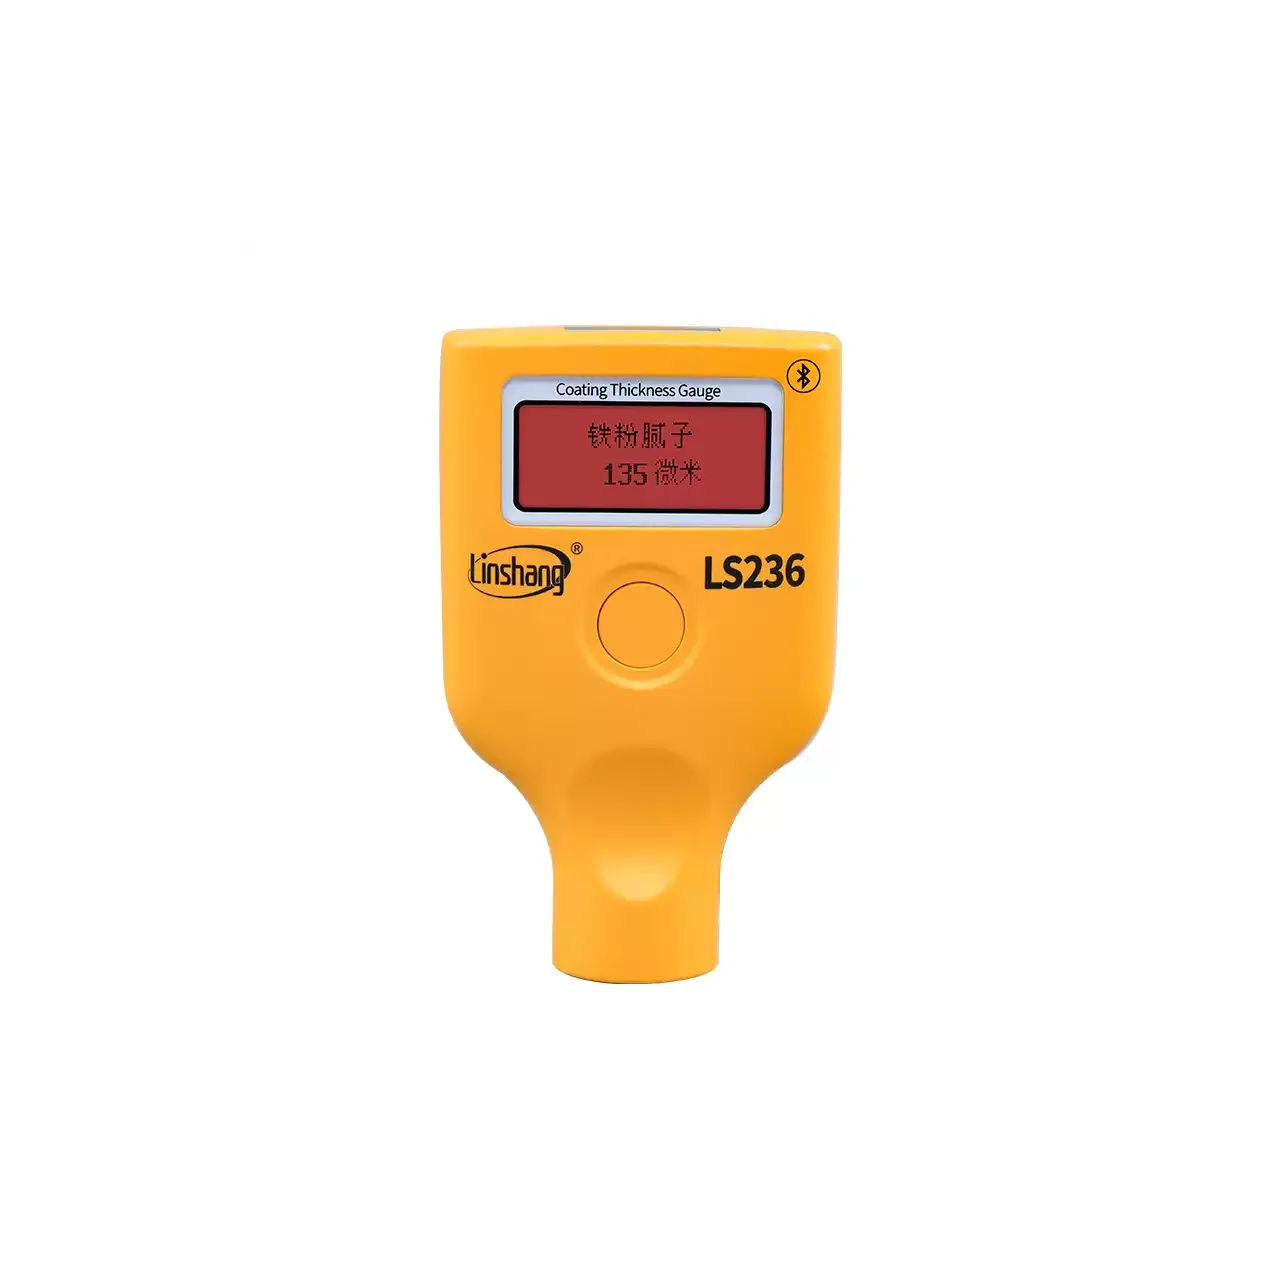
Medidor portátil de espesor de recubrimiento amarillo con un visualizador retroiluminado en rojo en un marco oscuro, una sola tecla redonda bajo la pantalla y un cañón de sonda estrecho en el extremo inferior

LS238 (5 modelos) · Medidores de espesor de recubrimiento

Medidor portátil de espesor de pintura automotriz

Medidor portátil de espesor de pintura con rango de 3500 µm, reconocimiento automático de sustratos de acero, acero galvanizado, aluminio y plástico, y aviso de detección de masilla para la inspección de vehículos usados.

Rango de medición
0,0 a 3500 µm
Resolución
0,1 µm de 0 a 99,9 µm; 1 µm de 100 a 3500 µm
Exactitud
≤ ±(3 % H + 2 µm), donde H es el valor patrón
Sustratos
Férricos por efecto Hall; no férricos por corrientes de Foucault; identificados automáticamente
Medidor de espesor de recubrimiento de sonda separada en una carcasa negra con el cable entrando por la parte superior, un visualizador retroiluminado que marca 49,4 um por encima de una línea que muestra el tipo de sonda y el modo de medición puntual, y un teclado de doce teclas debajo con ocho teclas agrupadas en parejas de colores y una tecla redonda en el centro

TT220 (3 modelos) · Medidores de espesor de recubrimiento

Medidor de espesor de recubrimiento de doble principio

Medidor de espesor de recubrimiento magnético y por corrientes de Foucault, de 0 a 1250 µm sobre acero y aluminio, con identificación automática de la sonda, estadísticos, alarmas de límite y 500 lecturas almacenadas.

Modelo
TT220 / TT230 / TT260 y las series F y N de sonda separada
Principio de medición
Inducción magnética sobre sustratos ferromagnéticos y corrientes de Foucault sobre sustratos no férricos, seleccionadas automáticamente por la sonda montada
Rango de medición
De 0 a 1250 µm con la sonda F1 o N1 estándar; de 0 a 400 µm con F400; de 0 a 5000 µm con F5; de 0 a 10000 µm con F10; de 0 a 2000 µm en el TT220 integrado
Resolución
0,1 µm por debajo de 100 µm; 10 µm en la sonda de rango largo F10; 1 µm por encima de 100 µm en el modelo integrado

Solicitar cotización del LS225

Envíe la configuración que necesita y confirmaremos disponibilidad, plazo de entrega y condiciones. La cantidad mínima de pedido es 1 ud.

Solicitud de cotización

Solicitar cotización - LS225

Envíe el detalle técnico y confirmaremos disponibilidad, plazo de entrega y condiciones. Los artículos en existencias se envían en 48 horas; las especificaciones personalizadas suelen requerir 2-10 días. La cantidad mínima de pedido es 1 ud.

Cuanto más nos facilite, menos intercambios serán necesarios antes de poder cotizar.
Ningún archivo seleccionado
Ficha técnica, plano, lista de materiales o fotografía. Un archivo, hasta 10 MB (PDF, Office, imagen o ZIP).

Al enviar este formulario, acepta que le contactemos en relación con esta consulta. No vendemos ni compartimos los datos de las consultas. Consulte nuestra política de privacidad.

Los artículos en existencias se envían dentro de las 48 horas siguientes a la confirmación del pedido. Las especificaciones personalizadas se producen bajo pedido y suelen enviarse en 2 a 10 días. El tiempo de tránsito depende después del método de envío y del destino.

Solicitar cotización WhatsApp