- Voies
- 2 à 64 par instrument ; 3 à 100 sur une famille, sur commande
- Mesure
- Résistance continue, quatre bornes par voie
- Plage de résistance
- 1 µΩ à 2 MΩ sur les familles étendues ; 10 µΩ à 200 kΩ sur les familles courantes
- Exactitude
- 0,05 % typique ; 0,02 % sur une famille
- Courant d'essai
- Jusqu'à 500 mA ; 1 A sur une famille rapide
- Cadence de balayage
- Jusqu'à 40 relevés par seconde sur une voie
- Bornes de voie
- HD, HS, LS et LD par voie, sur bornes à vis ou sur connecteur
- Interfaces
- HANDLER ou API, RS232, RS485 et port hôte USB
Un appareil de mesure à quatre fils répond à une question à la fois. Lorsque l’objet en essai comporte seize broches, quarante bobinages ou soixante-quatre thermistances, la question est posée seize, quarante ou soixante-quatre fois, et le coût de cette répétition est la main-d’œuvre, pas l’instrument.
Présentation du produit
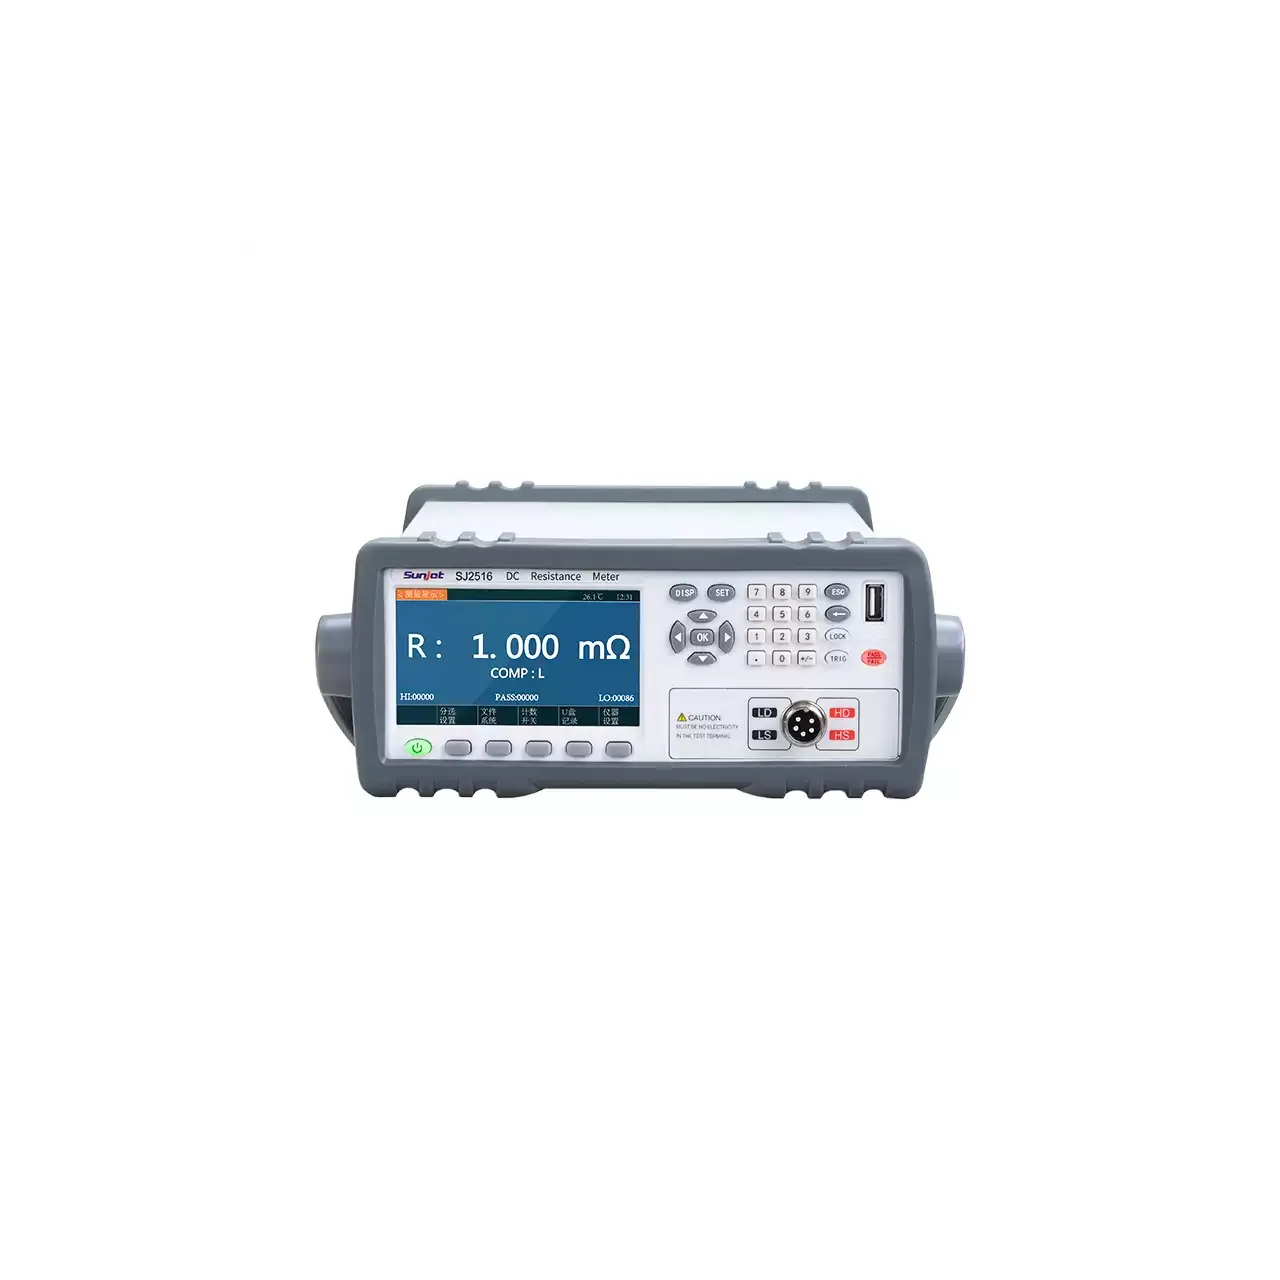
Ce sont des scanners de paillasse : chacun contient un seul circuit de mesure de résistance à quatre bornes et une matrice de commutation qui le relie à chaque voie à tour de rôle, de sorte qu’un montage peut être câblé une fois et balayé en séquence.
Le groupe couvre une large plage de nombres de voies et deux niveaux de performance de mesure. Les familles courantes vont de 4 à 32 voies sur 10 µΩ à 200 kΩ à 0,05 %, avec un modèle 64 voies sur un châssis plus grand. Les familles étendues atteignent 1 µΩ à 2 MΩ à 0,02 % et ajoutent la compensation de la force électromotrice thermique et un mode basse tension. La famille rapide fait passer 1 A dans la pièce et lit 30 voies par seconde. Une famille est proposée de 3 à 100 voies sur commande.
Toutes reçoivent un montage sur bornes à vis, quatre par voie, et toutes jugent chaque voie contre ses propres limites.
Chaque voie comporte quatre bornes : HD et LD transportent le courant d’essai, HS et LS captent la tension. À l’intérieur de l’instrument, une matrice de relais relie les quatre lignes de la voie sélectionnée au circuit de mesure unique. L’instrument ferme une voie, attend que la ligne se stabilise, mesure, compare le résultat aux limites de cette voie, mémorise le résultat et passe à la suivante.
C’est l’attente de stabilisation qui décide du débit réel. Un montage à longs fils non blindés présente une capacité et capte du bruit, et le relevé a besoin d’un instant après la fermeture du relais avant d’être valable. C’est pourquoi les familles exposent un retard de balayage et un retard de déclenchement au lieu d’annoncer un temps de balayage : le même instrument balaie plus vite un montage court qu’un montage long.
La sélection de plage par voie compte lorsque les points ne se ressemblent pas. Un faisceau peut réunir une broche à 2 mΩ et une broche à 200 Ω dans le même connecteur, et une plage unique écrêterait la petite ou perdrait de la résolution sur la grande. Les familles qui choisissent une plage par voie traitent ce cas ; celles qui n’ont qu’une plage pour tout le balayage coûtent moins cher et conviennent aux montages dont tous les points sont semblables.
Comptez d’abord les points, puis ajoutez ceux qui viendront l’année suivante. Le nombre de voies est la seule spécification qui ne peut pas changer ensuite sans un nouveau châssis, et le passage de 32 à 64 modifie la taille du boîtier et l’écran.
Regardez ensuite la dispersion des résistances entre les points. Si chaque point est un enroulement ou un contact semblable, une seule plage suffit et les familles courantes feront l’affaire. Si le montage mêle des contacts au milliohm et des centaines d’ohms, la sélection de plage par voie ou une famille étendue devient nécessaire.
Viennent ensuite l’exactitude et le courant. Les familles à 0,05 % couvrent le tri ; celle à 0,02 % répond à un plan qui l’exige. La famille à 1 A se spécifie lorsque le point le plus bas est sous 100 µΩ et que la pièce est assez massive pour supporter le courant.
Vient ensuite l’interface du montage. Les bornes à vis conviennent à un faisceau réalisé en interne ; un connecteur convient à un montage permuté entre produits. La numérotation des bornes doit correspondre à celle des voies dans la configuration, sinon les résultats seront attribués au mauvais point, ce qui est la façon la plus courante pour un scanner de déclarer conforme un mauvais assemblage.
Vient enfin la sortie. Un scanner qui se contente d’afficher les résultats est un instrument de paillasse ; un scanner relié à un HANDLER ou à un automate fait partie d’une ligne. Lorsque le montage doit dépasser un châssis, la mise en cascade en MODBUS revient moins cher qu’un instrument plus grand.
Limites de mesure et critères de choix
Les voies sont balayées, pas échantillonnées ensemble. Deux points qui doivent être comparés au même instant ne peuvent pas l’être, et un relevé qui évolue pendant le balayage sera capté à des moments différents sur des voies différentes. Pour un lot de pièces statiques, cela n’a pas d’importance ; pour une pièce qui chauffe sous charge, si.
Chaque voie porte son propre câblage, et ce câblage fait partie de la mesure. Une voie longue lira différemment d’une voie courte sur la même pièce, à cause de la résistance des cordons dans le chemin de courant et de la force électromotrice thermique dans le chemin de mesure. La connexion à quatre bornes supprime la première, pas la seconde, et un montage qui mêle des types de fil affichera un décalage entre voies qui ressemble à un défaut de produit.
La force électromotrice thermique est l’erreur limitante en bas de plage. Un contact de relais et une borne en cuivre forment un thermocouple, et à 1 µΩ sous 500 mA l’effet est faible, mais à faible courant il ne l’est plus. Les familles dotées de la compensation de la force électromotrice thermique ou d’un mode basse tension sont celles à choisir lorsque le bas de plage est le point de travail.
La résistance de contact au montage, et non à l’instrument, fixe le plancher pratique. Une borne à vis mal serrée, ou une pointe qui a perdu son ressort, produit un relevé qui dérive d’un balayage à l’autre et se confond facilement avec une pièce limite.
Le matériel de commutation a une durée de vie, et la documentation ne donne pas de calibre de contact. Un montage qui balaie en continu à 30 relevés par seconde accumule un grand nombre de manœuvres : le calibre du relais ou du commutateur doit donc être confirmé pour le cycle de service avant d’intégrer l’instrument à une ligne qui fonctionne sans interruption, 24/24.
Chaque valeur ci-dessous provient de la documentation source. Lorsqu'un paramètre n'est pas indiqué dans les documents disponibles, il est marqué comme information requise plutôt qu'estimé.