- Plage de couple
- 0,015 à 0,500 N·m et 0,15 à 5,00 N·m, deux tailles chacune en deux variantes
- Exactitude
- ±1,0 % avec trois digits, dans le dixième inférieur de la plage
- Modes de mesure
- TRACK et PEAK
- Sens
- Horaire et antihoraire, indiqué sur l'afficheur
- Afficheur
- LCD couleur de 2,8 pouces, deux lignes
- Lectures mémorisées
- Dix lectures, imprimables, avec une moyenne courante
- Interface
- RS232, pour l'enregistrement et l'impression
- Détecteur
- Tête séparée, 30 mm de diamètre sur 150 mm, sur câble spiralé
- Extinction automatique
- Après cinq minutes sans action
- Accessoire fourni
- LK26012
Le réglage d’embrayage d’un tournevis dit ce que l’outil a été chargé de faire. La vis dit ce qu’elle a reçu. Entre les deux se trouvent le frottement du filetage, celui de l’assemblage et l’état de l’embout, et la seule façon de voir la différence est de mesurer au niveau de la vis.
Présentation du produit
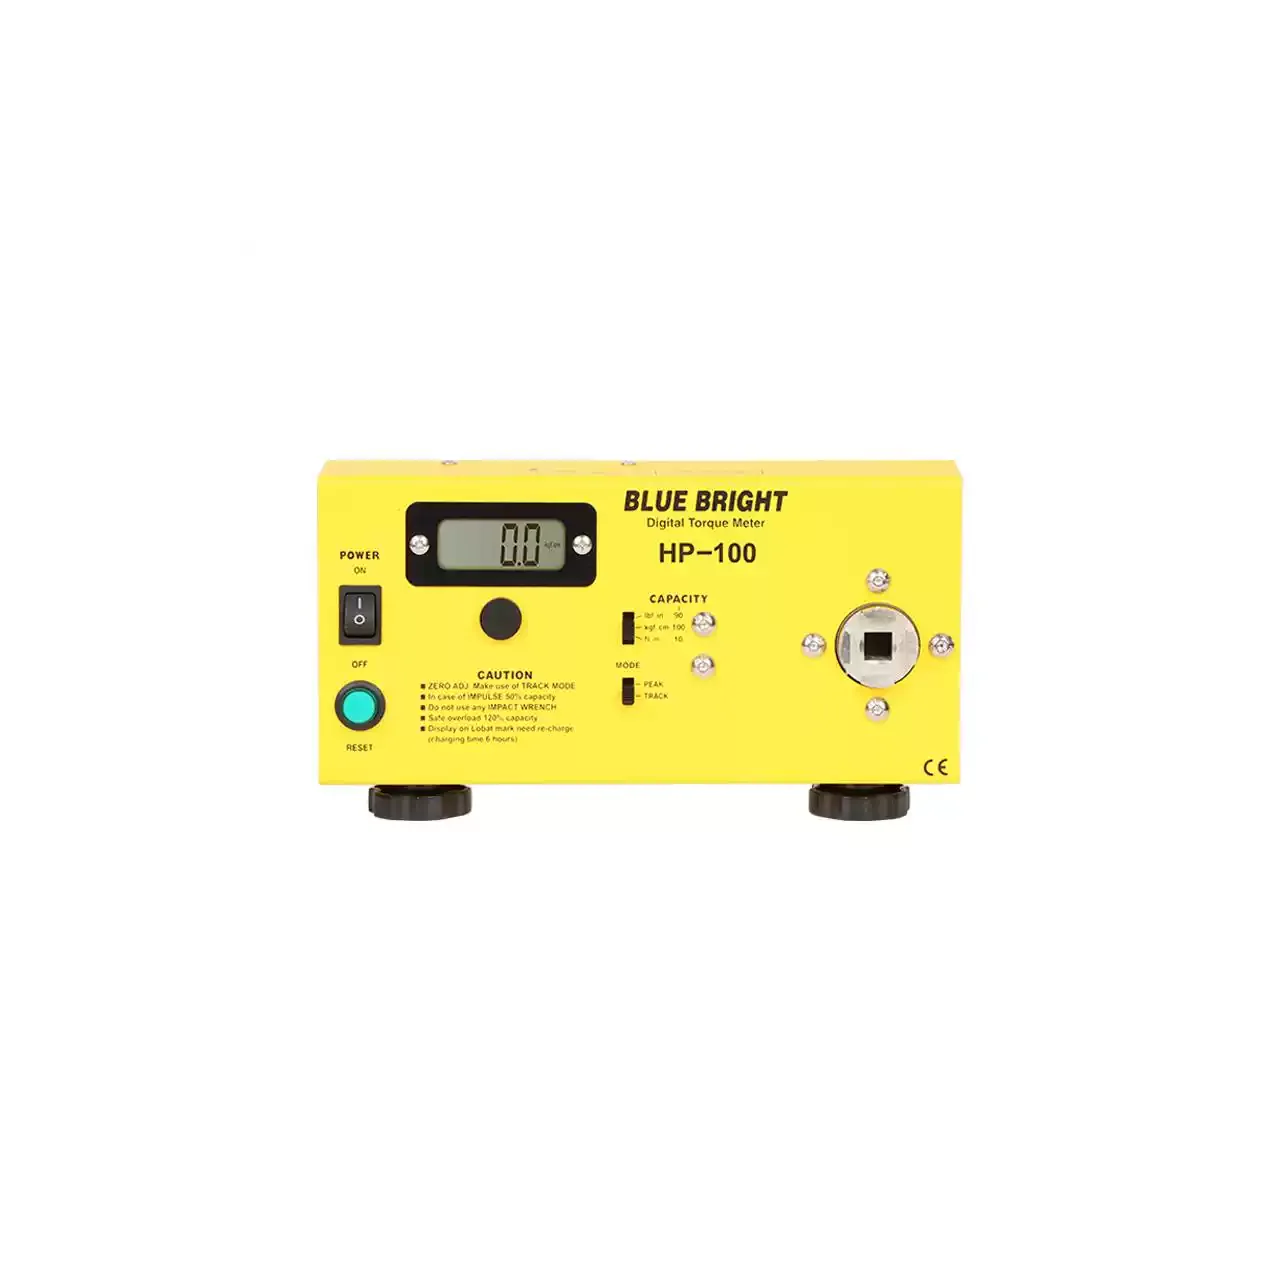
L’instrument se compose de deux parties : un boîtier d’affichage avec les touches et l’écran, et une tête détectrice au bout d’un câble spiralé. La tête reçoit un embout, s’engage dans la tête de vis et tourne à la main. Tout ce que la vis oppose passe par la tête, et l’afficheur conserve le pic.
Cette disposition est ce qui rend l’appareil utile après assemblage. Le produit n’a pas besoin d’être apporté sur une paillasse, et le tournevis n’a pas besoin d’être retiré ; la tête atteint la vis là où elle se trouve, ce qui est le seul endroit où un couple de serrage peut encore être observé sans la déranger.
La tête détectrice contient un élément à jauges de contrainte dans le chemin de charge entre l’embout et le corps de la tête. La rotation de la tête applique un couple à la vis, l’élément se déforme, et le câble transporte le signal jusqu’au boîtier d’affichage, qui le convertit dans l’unité choisie.
PEAK conserve la valeur la plus haute atteinte. Lors d’un contrôle de serrage, la vis est tournée davantage et le pic est le couple à partir duquel elle commence à bouger ; lors d’un contrôle de desserrage, le pic est le couple à partir duquel elle se libère. TRACK montre le signal en direct, ce qui permet de mettre l’instrument à zéro et de voir une vis déjà en train de foirer avant de prendre la lecture.
Les lectures mémorisées et la moyenne servent à l’échantillonnage plutôt qu’au contrôle unique. Un lot est mesuré en plusieurs points, les lectures sont conservées et moyennées, et la moyenne est ce qui est inscrit au dossier.
Adaptez la plage à la vis, non au tournevis. Le couple qui tient une petite vis mécanique représente une fraction de celui qu’exige une vis autotaraudeuse dans le plastique, et une tête choisie pour le cas le plus gros lira le cas plus petit près du bas de son échelle.
Décidez si le contrôle est destructif ou non. Un contrôle de desserrage peut être fait sur tout produit assemblé mais laisse la vis desserrée ; un contrôle de serrage doit être fait avant que la vis soit définitivement assise, ce qui le place sur la ligne plutôt qu’en fin de processus.
Pensez à l’accès. La tête est un cylindre au bout d’un câble, et le câble doit atteindre la vis avec la tête bien perpendiculaire. Une vis noyée ou derrière un obstacle peut demander une rallonge d’embout, et cette rallonge modifie la lecture en ajoutant sa propre torsion.
Décidez enfin comment le résultat est enregistré. Un contrôle unique a besoin du maintien du pic et de l’alarme ; un échantillon qui entre dans un dossier a besoin des mémoires, de la moyenne et de l’interface.
Limites de mesure et critères de choix
La lecture dépend de l’ajustement de l’embout. Un embout desserré dans la tête de vis rattrape son jeu avant de tourner la vis et lit trop bas ; un embout bien ajusté mais usé lit de façon erratique. L’embout fait partie de la mesure, ce n’est pas un accessoire.
Le couple de desserrage n’est pas le couple qui a été appliqué. Il comprend le frottement statique qu’il faut rompre, et il augmente à mesure que l’assemblage se stabilise : une vis mesurée un jour après l’assemblage lit plus haut que la même vis mesurée une heure après. Comparer des lectures prises à des intervalles différents revient à comparer deux grandeurs différentes.
La rotation manuelle fixe la cadence, et la cadence fixe le pic sur une vis qui se déplace progressivement. Un tour rapide lit plus haut qu’un tour lent : le même opérateur doit donc prendre l’échantillon, ou la méthode doit fixer la vitesse.
Pour une vis encore en cours de vissage, ou pour régler l’embrayage d’un tournevis avant assemblage, un testeur de paillasse à tête de réaction est le bon instrument ; celui-ci suppose que la vis est déjà en place et que la question est de savoir ce qu’elle a demandé.
Chaque valeur ci-dessous provient de la documentation source. Lorsqu'un paramètre n'est pas indiqué dans les documents disponibles, il est marqué comme information requise plutôt qu'estimé.