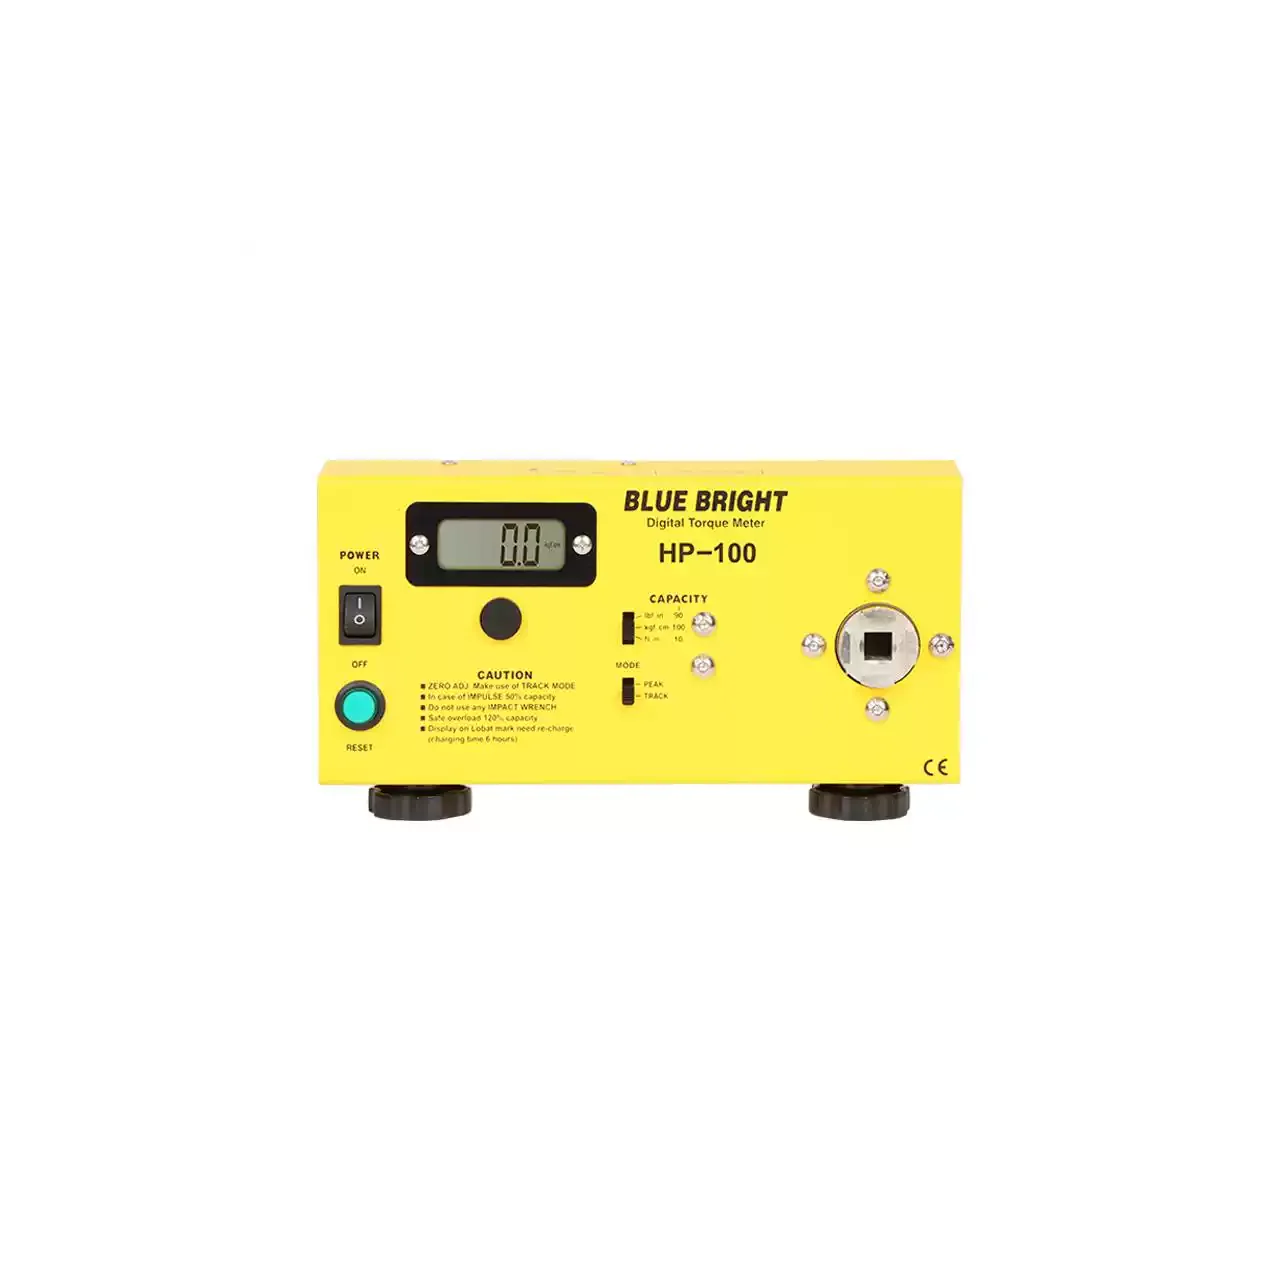
- Drehmomentbereich
- 0,015 bis 0,500 N·m und 0,15 bis 5,00 N·m, zwei Größen in je zwei Varianten
- Genauigkeit
- ±1,0 % mit drei Digits, innerhalb des unteren Zehntels des Bereichs
- Messmodi
- TRACK und PEAK
- Richtung
- Im Uhrzeigersinn und gegen den Uhrzeigersinn, auf der Anzeige dargestellt
- Anzeige
- 2,8-Zoll-Farb-LCD, zwei Zeilen
- Gespeicherte Messwerte
- Zehn Messwerte, druckbar, mit laufendem Mittelwert
- Schnittstelle
- RS232, zur Aufzeichnung und zum Drucken
- Detektor
- Separater Kopf, 30 mm Durchmesser bei 150 mm Länge, am Spiralkabel
- Automatische Abschaltung
- Nach fünf Minuten ohne Bedienung
- Mitgeliefertes Zubehör
- LK26012
Die Kupplungseinstellung eines Schraubers sagt, was das Werkzeug tun sollte. Die Schraube sagt, was sie bekommen hat. Dazwischen liegen Gewindereibung, Fügungsreibung und der Zustand des Bits, und der einzige Weg, den Unterschied zu sehen, ist die Messung an der Schraube.
Produktübersicht
Das Gerät besteht aus zwei Teilen: einer Anzeigeeinheit mit Tasten und Bildschirm und einem Detektorkopf am Spiralkabel. Der Kopf wird mit einem Bit bestückt, in den Schraubenkopf gesetzt und von Hand gedreht. Alles, was die Schraube entgegensetzt, läuft durch den Kopf, und die Anzeige hält den Spitzenwert.
Diese Anordnung macht das Gerät nach der Montage brauchbar. Das Produkt muss nicht zum Prüfplatz gebracht und der Schrauber nicht entfernt werden; der Kopf erreicht die Schraube an ihrem Platz, dem einzigen Ort, an dem ein Anzugsdrehmoment noch beobachtet werden kann, ohne die Verbindung zu stören.
So arbeitet das Schrauben-Drehmomentprüfgerät
Der Detektorkopf enthält ein Dehnungsmessstreifen-Element im Lastpfad zwischen Bit und Kopfgehäuse. Das Drehen des Kopfs bringt Drehmoment auf die Schraube, das Element verformt sich, und das Kabel führt das Signal zur Anzeigeeinheit, die es in die gewählte Einheit umrechnet.
PEAK hält den erreichten Höchstwert. Bei einer Anzugskontrolle wird die Schraube weiter gedreht, und der Spitzenwert ist das Drehmoment, bei dem sie sich zu bewegen beginnt; bei einer Lösekontrolle ist der Spitzenwert das Drehmoment, bei dem sie sich löst. TRACK zeigt das Signal laufend, womit das Gerät genullt wird und womit eine bereits überdrehte Schraube vor der Messung zu erkennen ist.
Die gespeicherten Messwerte und der Mittelwert dienen der Stichprobe und nicht der Einzelkontrolle. Eine Charge wird an mehreren Punkten gemessen, die Werte werden gehalten und gemittelt, und der Mittelwert ist das, was in den Nachweis geschrieben wird.
Auswahl des passenden Schrauben-Drehmomentprüfgeräts
Passen Sie den Bereich an die Schraube an, nicht an den Schrauber. Das Drehmoment, das eine kleine Maschinenschraube hält, ist ein Bruchteil dessen, was eine selbstschneidende Schraube in Kunststoff aufnimmt, und ein für den größeren Fall gewählter Kopf liest den kleineren nahe am unteren Ende seiner Skala.
Entscheiden Sie, ob die Kontrolle zerstörend ist oder nicht. Eine Lösekontrolle lässt sich an jedem montierten Produkt durchführen, lockert die Schraube aber; eine Anzugskontrolle muss erfolgen, bevor die Schraube endgültig sitzt, gehört also in die Linie und nicht ans Ende des Prozesses.
Denken Sie an die Zugänglichkeit. Der Kopf ist ein Zylinder am Kabel, und das Kabel muss die Schraube erreichen, während der Kopf rechtwinklig zu ihr steht. Eine versenkte Schraube oder eine hinter einem Hindernis kann eine Bitverlängerung verlangen, und die Verlängerung verändert den Messwert durch ihre eigene Verwindung.
Entscheiden Sie zuletzt, wie das Ergebnis aufgezeichnet wird. Eine Einzelkontrolle braucht Spitzenwerthaltung und Alarm; eine Stichprobe, die in einen Nachweis geht, braucht die Speicher, den Mittelwert und die Schnittstelle.
Messgrenzen und Auswahlhinweise
Der Messwert hängt vom Sitz des Bits ab. Ein Bit, das locker im Schraubenkopf sitzt, nimmt Spiel auf, bevor es die Schraube dreht, und liest zu niedrig; ein straff sitzendes, aber verschlissenes Bit liest unruhig. Das Bit ist Teil der Messung und nicht Zubehör zu ihr.
Das Lösedrehmoment ist nicht das aufgebrachte Drehmoment. Es enthält die Haftreibung, die überwunden werden muss, und steigt, während sich die Fügung setzt, sodass eine einen Tag nach der Montage gemessene Schraube höher liest als dieselbe Schraube eine Stunde danach. Messwerte aus unterschiedlichen Abständen zu vergleichen heißt, zwei verschiedene Größen zu vergleichen.
Das Drehen von Hand setzt die Geschwindigkeit, und die Geschwindigkeit setzt den Spitzenwert bei einer Schraube, die fortschreitend wandert. Ein schnelles Drehen liest höher als ein langsames, die Stichprobe sollte also vom selben Bediener genommen werden, oder das Verfahren muss die Geschwindigkeit festlegen.
Für eine Schraube, die noch eingedreht wird, oder zum Einstellen der Kupplung eines Schraubers vor der Montage ist ein Tischprüfgerät mit Reaktionskopf das richtige Gerät; dieses setzt voraus, dass die Schraube bereits sitzt und die Frage lautet, was sie gebraucht hat.
Jeder der folgenden Werte stammt aus der Quelldokumentation. Ist ein Parameter im verfügbaren Material nicht angegeben, wird er als Angabe erforderlich gekennzeichnet statt geschätzt.