- Rango de par
- 0,015 a 0,500 N·m y 0,15 a 5,00 N·m, dos tamaños en dos variantes cada uno
- Exactitud
- ±1,0 % con tres dígitos, dentro del décimo inferior del rango
- Modos de medición
- TRACK y PEAK
- Sentido
- Horario y antihorario, indicado en el visualizador
- Visualizador
- LCD en color de 2,8 pulgadas, dos filas
- Lecturas memorizadas
- Diez lecturas, imprimibles, con promedio acumulado
- Interfaz
- RS232, para registro e impresión
- Detector
- Cabezal separado de 30 mm de diámetro por 150 mm, sobre cable enrollado
- Apagado automático
- A los cinco minutos sin funcionamiento
- Accesorio suministrado
- LK26012
El ajuste de embrague de un destornillador dice qué se le pidió a la herramienta. El tornillo dice qué recibió. Entre los dos están la fricción de la rosca, la de la unión y el estado de la punta, y la única manera de ver la diferencia es medir en el tornillo.
Visión general del producto
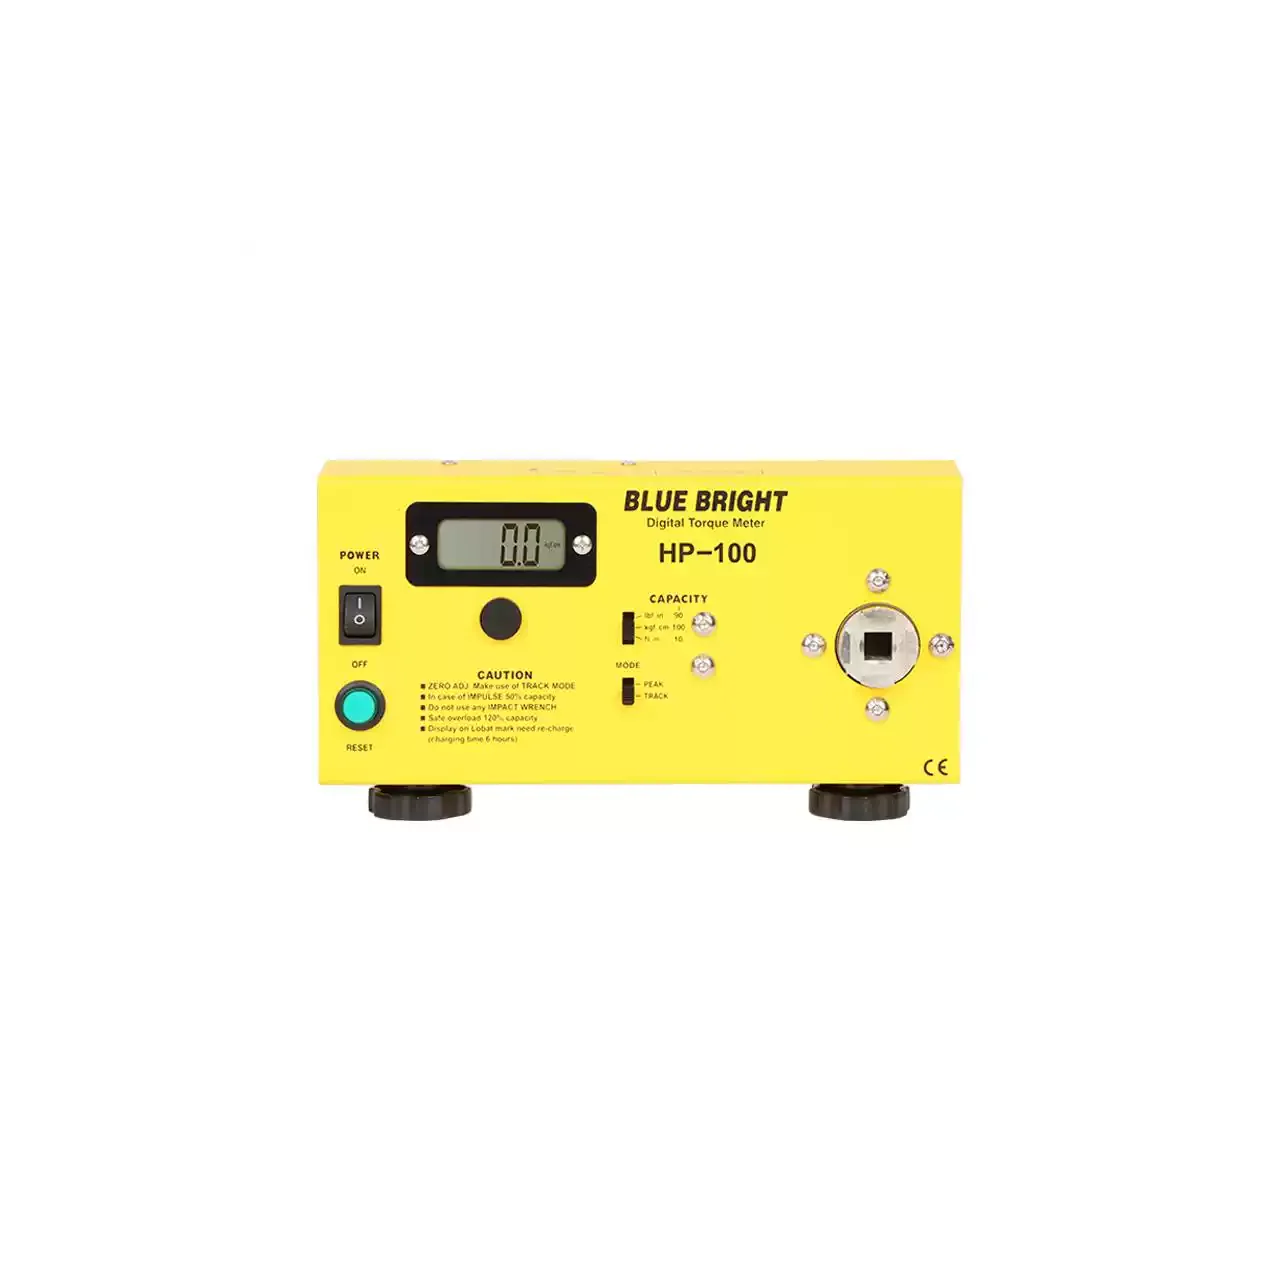
El instrumento tiene dos partes: una unidad de visualización con las teclas y la pantalla, y un cabezal detector sobre un cable enrollado. El cabezal se equipa con una punta, se engrana en la cabeza del tornillo y se gira a mano. Todo lo que el tornillo opone pasa por el cabezal, y el visualizador retiene el pico.
Esa disposición es lo que hace útil la unidad después del montaje. El producto no tiene que llevarse a un banco y el destornillador no tiene que retirarse; el cabezal llega al tornillo donde está, que es el único sitio donde un par de apriete todavía puede observarse sin alterarlo.
Cómo funciona el comprobador de par de tornillos
El cabezal detector contiene un elemento de galgas extensométricas en el camino de carga entre la punta y el cuerpo del cabezal. Al girar el cabezal se aplica par al tornillo, el elemento se deforma y el cable lleva la señal a la unidad de visualización, que la convierte a la unidad seleccionada.
PEAK retiene el valor más alto alcanzado. En una comprobación de apriete el tornillo se gira un poco más y el pico es el par al que empieza a moverse; en una comprobación de aflojado el pico es el par al que se suelta. TRACK muestra la señal en vivo, que es como se pone a cero el instrumento y como puede verse un tornillo que ya se está pasando de rosca antes de tomar la lectura.
Las lecturas memorizadas y el promedio son para el muestreo y no para una comprobación aislada. Un lote se mide en varios puntos, las lecturas se retienen y se promedian, y el promedio es lo que se escribe en el registro.
Cómo elegir el comprobador adecuado
Ajuste el rango al tornillo, no al destornillador. El par que sujeta un tornillo mecánico pequeño es una fracción del que exige un tornillo autorroscante en plástico, y un cabezal elegido para el caso mayor leerá el pequeño cerca del fondo de su escala.
Decida si la comprobación es destructiva o no. Una comprobación de aflojado puede hacerse en cualquier producto montado, pero deja el tornillo flojo; una comprobación de apriete tiene que hacerse antes de que el tornillo quede asentado del todo, lo que significa que pertenece a la línea y no al final del proceso.
Piense en el acceso. El cabezal es un cilindro sobre un cable, y el cable tiene que llegar al tornillo con el cabezal perpendicular a él. Un tornillo avellanado o situado detrás de un obstáculo puede necesitar una prolongación de punta, y la prolongación cambia la lectura porque añade su propia torsión.
Después decida cómo se registra el resultado. Una comprobación aislada necesita la retención de pico y la alarma; una muestra que va a un registro necesita las memorias, el promedio y la interfaz.
Límites de medición y criterios de selección
La lectura depende del ajuste de la punta. Una punta floja en la cabeza del tornillo consume holgura antes de girarlo y lee bajo; una que ajusta bien pero está desgastada lee de forma irregular. La punta forma parte de la medición y no es un accesorio de ella.
El par de aflojado no es el par que se aplicó. Incluye la fricción estática que hay que romper y aumenta a medida que la unión se asienta, así que un tornillo medido un día después del montaje lee más alto que el mismo tornillo medido una hora después. Comparar lecturas tomadas a intervalos distintos es comparar dos magnitudes distintas.
El giro a mano fija la velocidad, y la velocidad fija el pico en un tornillo que se mueve de forma progresiva. Un giro rápido lee más alto que uno lento, así que la muestra debería tomarla el mismo operador o el método debería fijar la velocidad.
Para un tornillo que todavía se está atornillando, o para ajustar el embrague de un destornillador antes del montaje, el instrumento correcto es un comprobador de banco con cabezal de reacción; este da por supuesto que el tornillo ya está colocado y que la pregunta es qué costó colocarlo.
Todos los valores siguientes proceden de la documentación de origen. Cuando un parámetro no figura en el material disponible, se marca como información requerida en lugar de estimarse.